كاسيتات الواجهةاحترافي
كاسيت مروحي مثقوب
المروحة المطوية، وأوجهها مثقوبة بدوائر صغيرة متداخلة: يحتفظ النتوء بظلاله، وتسمح الثقوب بمرور الضوء. القطر والخطوة والنمط والتدرج قابلة للضبط؛ تُزال الثقوب القريبة جدًا من طية أو حافة ويُبلَّغ عنها.
فتح في الاستوديو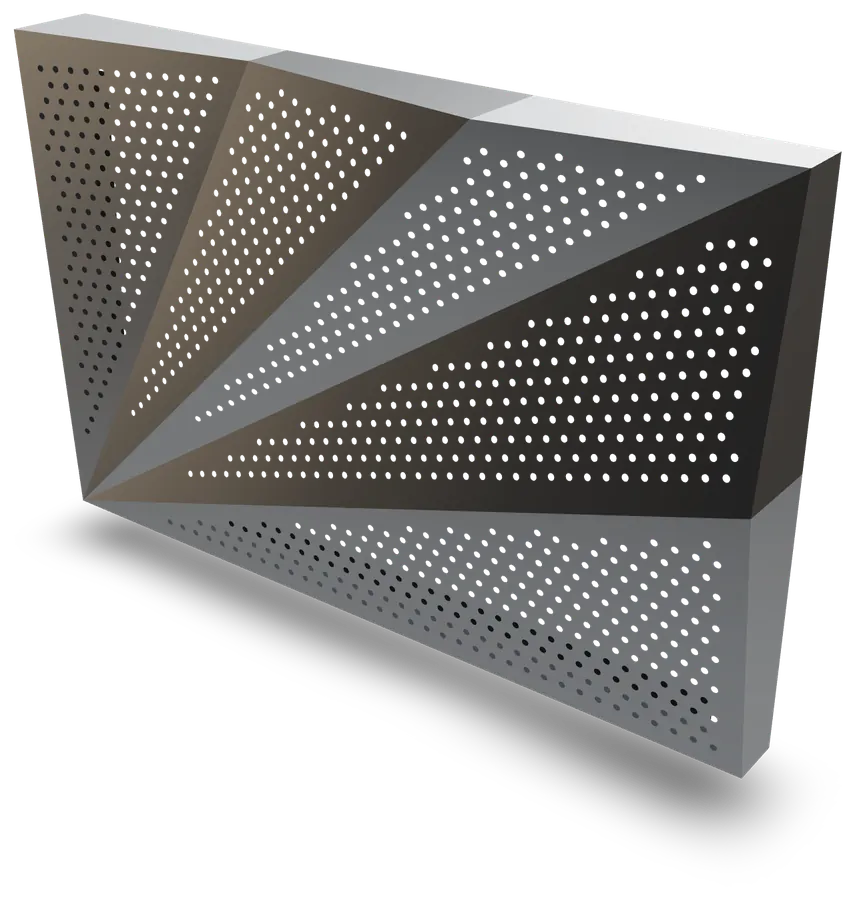
ACM 3D Studio
- المفرود
- 761,9 × 533 mm
- المادة
- ACM 4 mm
- الطيات
- 18
- العلامة
- fan-perforated
بيانات التصنيع
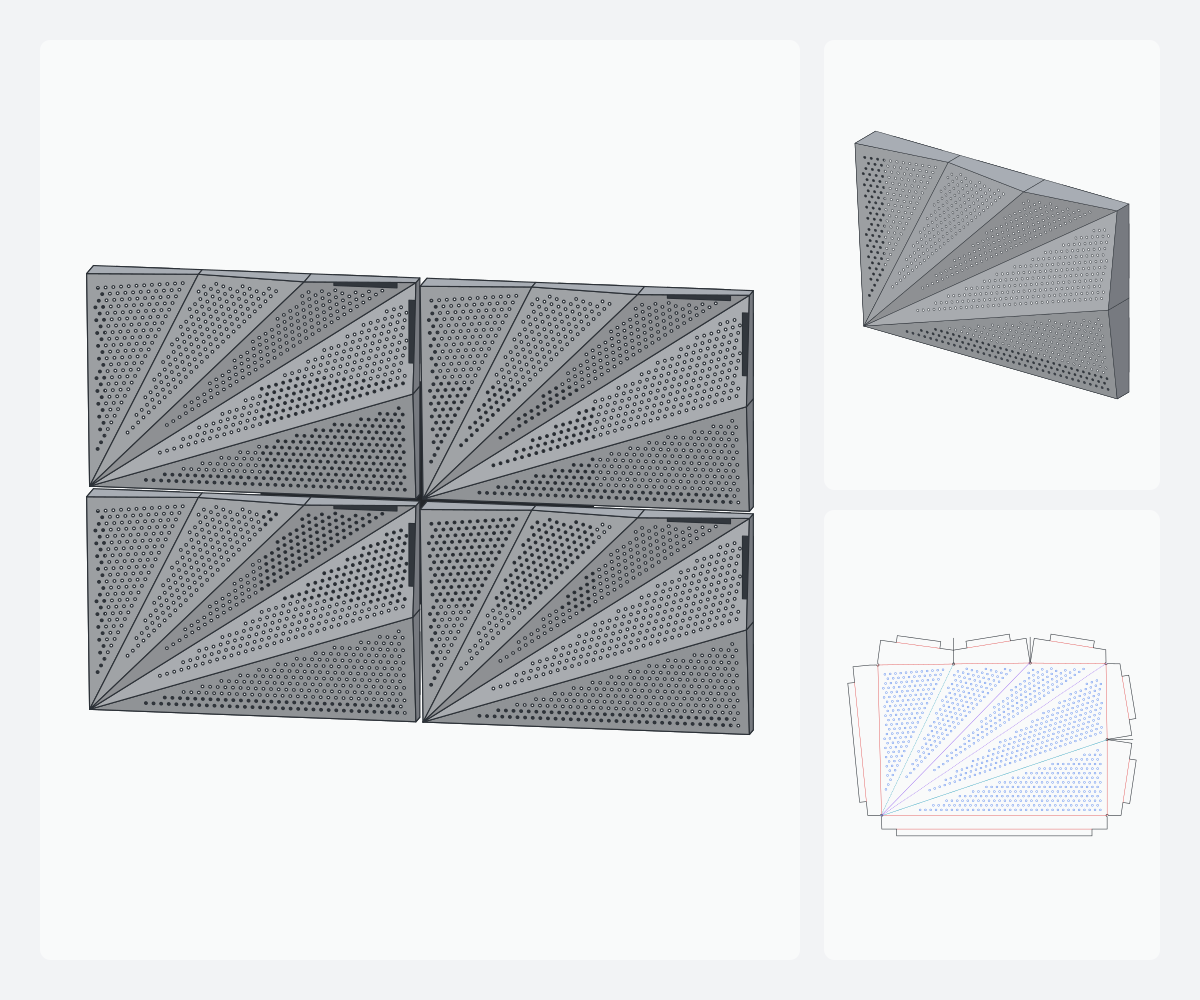
كاسيت مروحي مثقوب — بمقاس 600 × 400 مم ومن ACM بسماكة 4 مم، ينبسط هذا النموذج إلى نمط مسطح بمقاس 761,9 × 533 مم ويضم 18 طية، منها 1.168 مم من الأخاديد تُشقّ من الوجه الظاهر مع قلب الصفيحة لهذه المرحلة. تحمل صفيحة بمقاس 1.500 × 3.200 مم 8 منها، بنسبة هدر 40,4 ٪.
- المادة لكل لوح
- 0,358 m²
- الطيات
- 18
- إجمالي طول الأخدود
- 5.777 mm
- طول القطع
- 3.101 mm
- شقوق الزوايا
- 3
- تفريغات الزوايا
- 7
- الثقوب
- 919
أخاديد V (زاوية الرأس)
- 90°1.612 mm
- 25,4°721 mm
- 17,9°633 mm
- 81,5°596 mm
- 23,9°567 mm
- 19°447 mm
- …
ألواح لكل صفيحة
- 1.220 × 2.440 mm6(27,9 % هدر)
- 1.500 × 3.200 mm8(40,4 % هدر)
طبقات DXF
- CONTOUR3.101 mm
- RAINURE_902.411 mm
- RAINURE_60998 mm
- RAINURE_AVANT_135الوجه الظاهر721 mm
- RAINURE_160633 mm
- RAINURE_135567 mm
- RAINURE_AVANT_160الوجه الظاهر447 mm
- PERCAGE× 919
الأسماء والألوان التي سيعرضها برنامج التصنيع. RAINURE_AVANT: طية مقعّرة من جهة الوجه، تُقلب الصفيحة لهذه المرحلة.
محسوبة بالمحرك بالمعاملات الافتراضية، على ACM 4 مم وآلة التفريز المرجعية. ملفات الآلة والمادة الخاصة بك تغيّر هذه القيم في الاستوديو.
المعاملات
| المعاملات | المدى | الافتراضي |
|---|---|---|
| العرض | 200 – 3.000 mm | 600 mm |
| الارتفاع | 200 – 3.000 mm | 400 mm |
| ارتفاع النقش | 5 – 150 mm | 30 mm |
| منشأ الطيات | الزاوية السفلية اليسرى / المركز | الزاوية السفلية اليسرى |
| عدد الطيات | 3 – 12 | 5 |
| ارتفاع إضافي للمركز | 0 – 200 mm | 10 mm |
| عمق الطية | 0 – 200 mm | 40 mm |
| ألسنة التثبيت | — | ✓ |
| عرض اللسان | 10 – 60 mm | 20 mm |
| ثقوب دائرية | — | ✓ |
| الأوجه المثقوبة | الوجه الرئيسي / الكل | الكل |
| النمط | شبكة / متعرج | متعرج |
| الخطوة | 8 – 120 mm | 14 mm |
| أكبر قطر | 2 – 60 mm | 5 mm |
| أصغر قطر | 1 – 60 mm | 3 mm |
| تدرّج القطر | بدون / خطي / شعاعي / حسب المساحة | بدون |
| اتجاه التدرج | 0 – 360 ° | 45 ° |
| عكس (ثقوب كبيرة عند الحافة) | — | — |
| هامش مصمت | 5 – 100 mm | 12 mm |
إعدادات مسبقةدوائر صغيرة Ø 5دقيقة جدًا Ø 3، متقاربةتدرّج في كل طيةمن المركز، 8 طيات
قيود التصنيع
- يجب أن يتجاوز عمق الطية عرض الأخدود زائد نصف الخصم، وإلا يأكل الأخدود الطية.
- تُشقّ الطيات بين الأوجه بأصغر قاطع في الملف مع ترك الـV مفتوحًا: الزاوية تثبتها الهندسة. يجب ألا تتجاوز الزاوية بين وجهين زاوية رأس ذلك القاطع.
- طيات عمودية وكل الألسنة مسطحة في مستوى −D (تركيب على قضبان). طية الوجه–الطية = 90° ± الميل: تحت 90° يُترك قاطع 90° مفتوحًا وتثبت الطية بواسطة اللسان المبرشم؛ فوق 90° (وجه ينحدر نحو الحافة) يلزم قاطع أوسع (60° اسمي = 120° عند الرأس) أو تسامح الطي الزائد في ملف الآلة.
- كل رأس بارز يفرض شقًّا على شكل V حتى الحافة. قرب الرأس يكون الشق أضيق من أداة القطع فيُقطع على محوره وتأكل الأداة كل وجه حتى نصف القطر.
- تُقصَّر الألسنة بمقدار (الطية + 2 مم) عند كل زاوية وكل كسر في الحافة لتجنب التصادم خلف اللوح. الحافة القصيرة جدًا بلا لسان.
- ثقوب بالخطوة المعطاة: يُصغَّر أكبر ثقب لترك ما لا يقل عن قطر أداة المحيط من المادة بين ثقبين متجاورين؛ يبقى كل ثقب داخل الوجه ناقص الهامش. الثقوب الأصغر من أداة المحيط تُثقب بالمثقاب (طبقة PERCAGE).
- يجب أن يغطي هامش الحواف نصف الخصم (يتحرك محور الطية داخل الوجه) زائد نصف أعرض أخدود، وإلا يقضم ثقب أخدود V.
- تبقى الثقوب داخل وجهها، بعيدة عن الأخاديد والحواف: نحو منشأ الطيات، حيث تضيق الأوجه، تُزال — وليس بصمت أبدًا، فكل ثقب يُزال يُحتسب. طيات أقل أو دوائر أصغر تُبقي عددًا أكبر.