كاسيتات الواجهةاحترافي
كاسيت مثلث نجمي
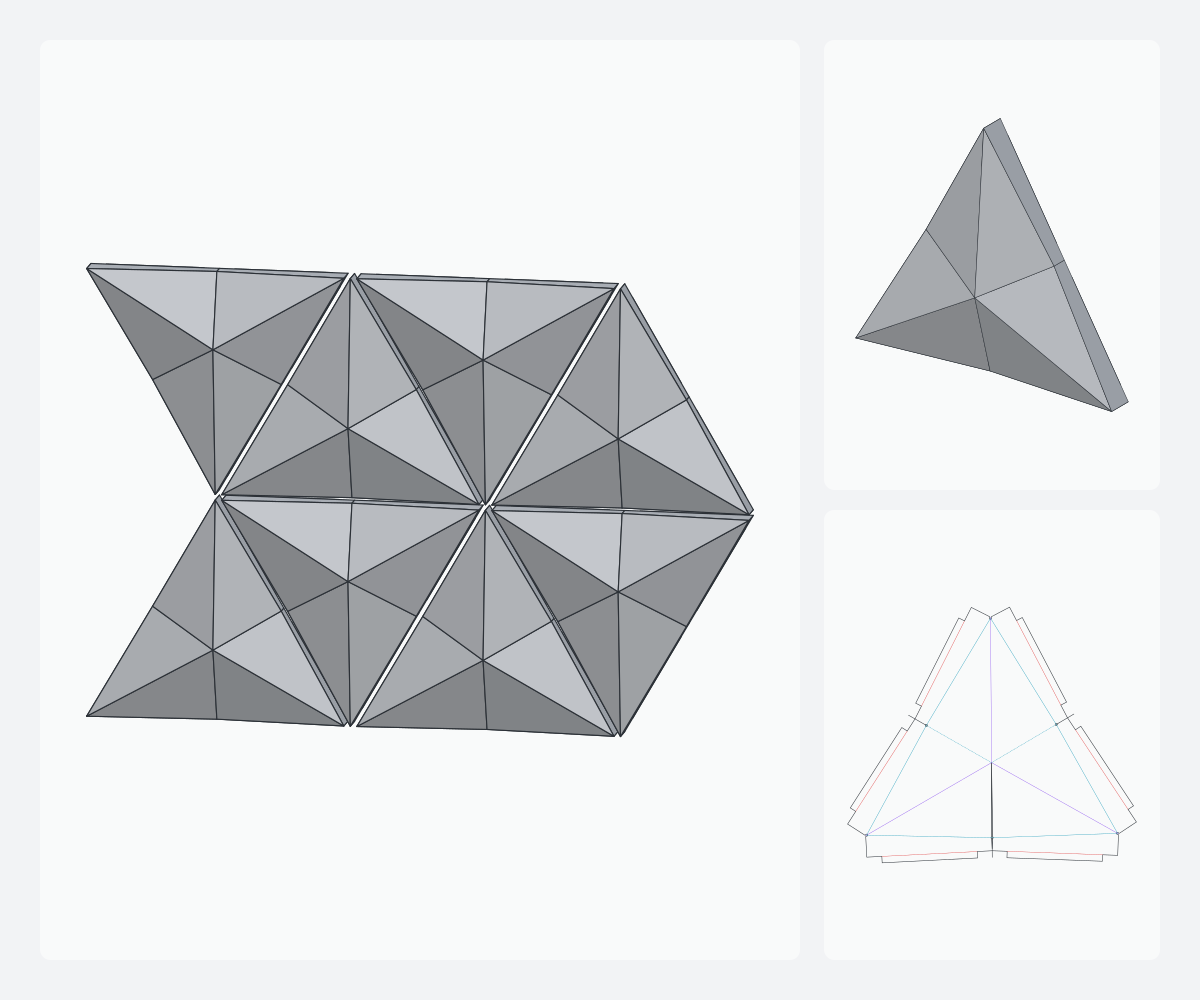
كاسيت مثلث: تلتقي القمة المركزية الزوايا الثلاث ومنتصفات الأضلاع الثلاثة، مجموعة من كل اثنتين مرتفعة — ستة أوجه متناوبة، وثلاث حواف بارزة، وثلاثة أودية. بالتناوب بين رأس لأعلى ورأس لأسفل، يبلّط جدارًا كاملًا دون هدر بين القطع.
فتح في الاستوديو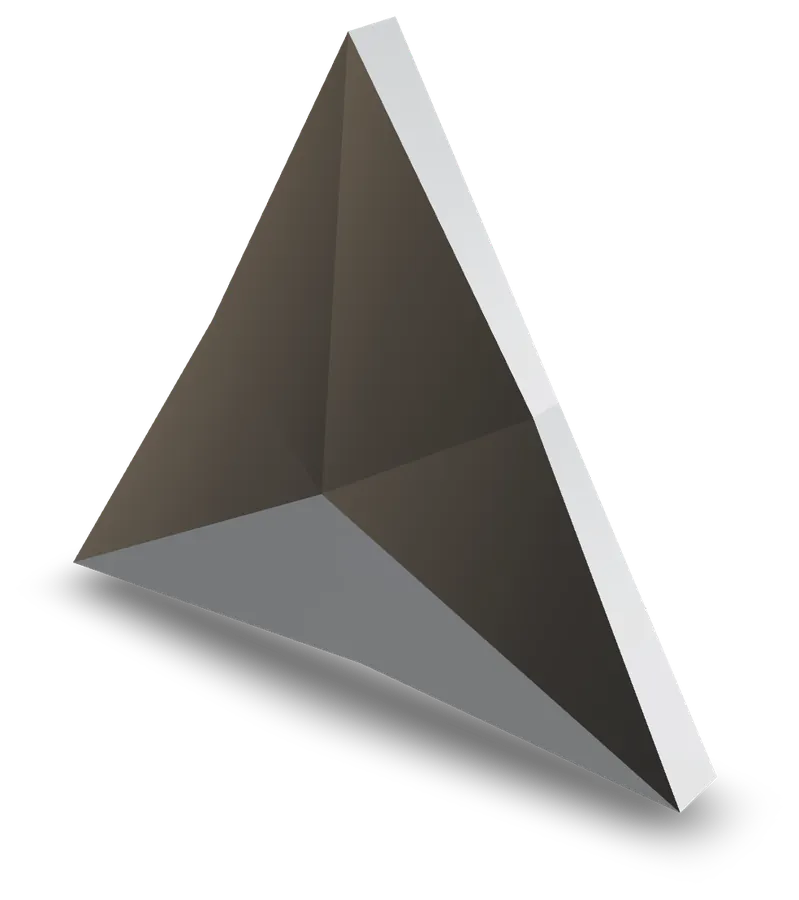
ACM 3D Studio
- المفرود
- 804,4 × 712,1 mm
- المادة
- ACM 4 mm
- الطيات
- 17
- العلامة
- triangle-star
بيانات التصنيع
كاسيت مثلث نجمي — بمقاس 700 × 606 مم ومن ACM بسماكة 4 مم، ينبسط هذا النموذج إلى نمط مسطح بمقاس 804,4 × 712,1 مم ويضم 17 طية، منها 422 مم من الأخاديد تُشقّ من الوجه الظاهر مع قلب الصفيحة لهذه المرحلة. تحمل صفيحة بمقاس 1.500 × 3.200 مم 6 منها، بنسبة هدر 56,3 ٪.
- المادة لكل لوح
- 0,349 m²
- الطيات
- 17
- إجمالي طول الأخدود
- 5.326 mm
- طول القطع
- 3.612 mm
- شقوق الزوايا
- 4
- تفريغات الزوايا
- 6
أخاديد V (زاوية الرأس)
- 73,5°2.092 mm
- 90°1.596 mm
- 32,5°1.217 mm
- 7,8°422 mm
ألواح لكل صفيحة
- 1.220 × 2.440 mm3(64,8 % هدر)
- 1.500 × 3.200 mm6(56,3 % هدر)
طبقات DXF
- CONTOUR3.612 mm
- RAINURE_1002.092 mm
- RAINURE_901.596 mm
- RAINURE_1351.217 mm
- RAINURE_AVANT_160الوجه الظاهر422 mm
الأسماء والألوان التي سيعرضها برنامج التصنيع. RAINURE_AVANT: طية مقعّرة من جهة الوجه، تُقلب الصفيحة لهذه المرحلة.
محسوبة بالمحرك بالمعاملات الافتراضية، على ACM 4 مم وآلة التفريز المرجعية. ملفات الآلة والمادة الخاصة بك تغيّر هذه القيم في الاستوديو.
المعاملات
| المعاملات | المدى | الافتراضي |
|---|---|---|
| العرض | 200 – 3.000 mm | 700 mm |
| الارتفاع | 200 – 3.000 mm | 606 mm |
| ارتفاع النقش | 20 – 150 mm | 60 mm |
| ارتفاع النقاط المتناوبة | 0 – 120 mm | 25 mm |
| النقاط المرتفعة | الزوايا الثلاث / منتصفات الأضلاع الثلاثة | الزوايا الثلاث |
| مثلث برأس لأسفل | — | — |
| موضع القمة X | 35 – 65 % | 50 % |
| موضع القمة Y | 35 – 65 % | 50 % |
| عمق الطية | 0 – 200 mm | 40 mm |
| ألسنة التثبيت | — | ✓ |
| عرض اللسان | 10 – 60 mm | 20 mm |
إعدادات مسبقةنجمة سداسيةرأس لأسفلأودية نحو الزوايا
قيود التصنيع
- يجب أن يتجاوز عمق الطية عرض الأخدود زائد نصف الخصم، وإلا يأكل الأخدود الطية.
- تُشقّ الطيات بين الأوجه بأصغر قاطع في الملف مع ترك الـV مفتوحًا: الزاوية تثبتها الهندسة. يجب ألا تتجاوز الزاوية بين وجهين زاوية رأس ذلك القاطع.
- طيات عمودية وكل الألسنة مسطحة في مستوى −D (تركيب على قضبان). طية الوجه–الطية = 90° ± الميل: تحت 90° يُترك قاطع 90° مفتوحًا وتثبت الطية بواسطة اللسان المبرشم؛ فوق 90° (وجه ينحدر نحو الحافة) يلزم قاطع أوسع (60° اسمي = 120° عند الرأس) أو تسامح الطي الزائد في ملف الآلة.
- كل رأس بارز يفرض شقًّا على شكل V حتى الحافة. قرب الرأس يكون الشق أضيق من أداة القطع فيُقطع على محوره وتأكل الأداة كل وجه حتى نصف القطر.
- تُقصَّر الألسنة بمقدار (الطية + 2 مم) عند كل زاوية وكل كسر في الحافة لتجنب التصادم خلف اللوح. الحافة القصيرة جدًا بلا لسان.
- تبقى النقاط المرتفعة تحت القمة (على الأقل 10 مم) ومنخفضة بما يكفي لتبقى القمة رأسًا (مجموع الزوايا < 360°): يُعاد الارتفاع الأكبر إلى الحد.