Cassettes de façadepro
Cassette étoile
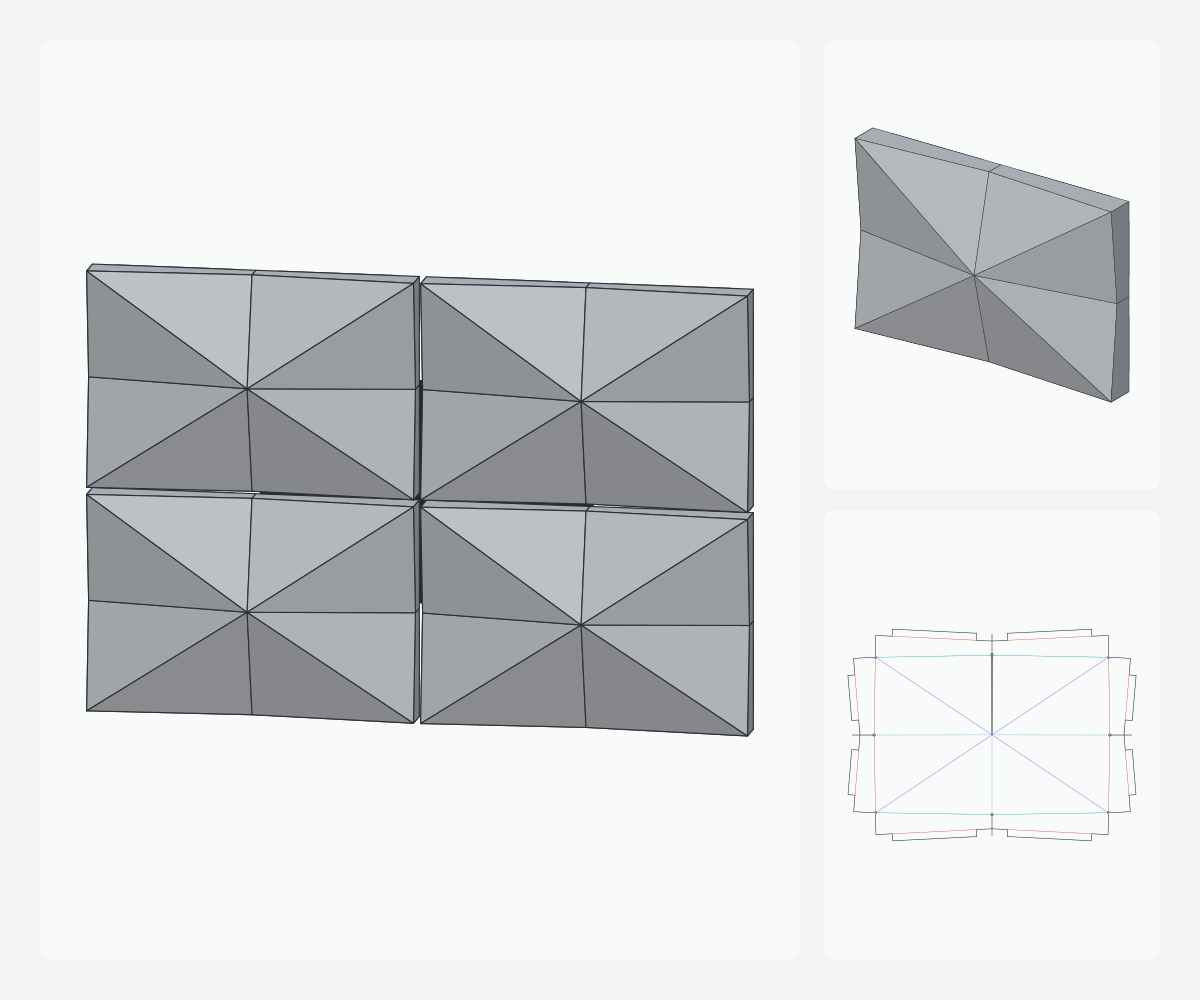
Étoile à quatre branches : arêtes de l’apex vers les coins relevés, vallées vers les milieux de côté. Huit facettes, une fente, bord en zigzag à retours dédoublés.
Ouvrir dans le studio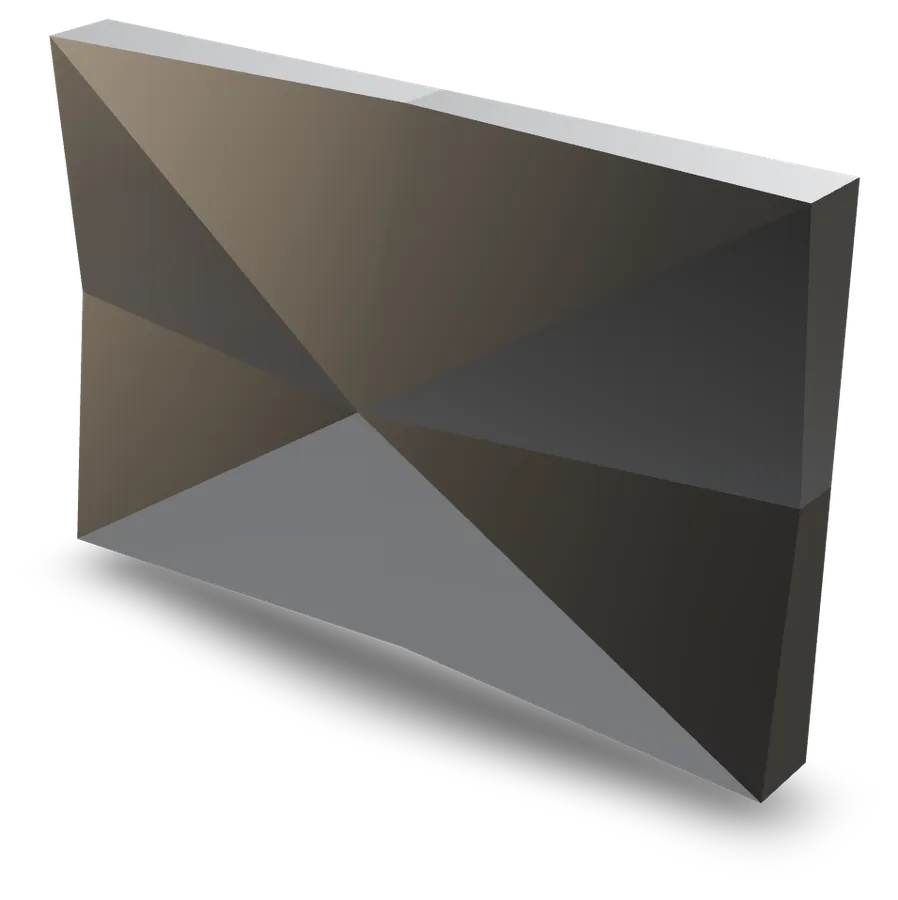
ACM 3D Studio
- Développé
- 739,4 × 542,9 mm
- Matière
- ACM 4 mm
- Plis
- 23
- Repère
- star
Fiche de fabrication
Cassette étoile — en 600 × 400 mm et en ACM de 4 mm, ce modèle se développe en un patron à plat de 739,4 × 542,9 mm et compte 23 plis, dont 814 mm de rainure à usiner par la face vue, tôle retournée pour cette passe. Une tôle de 1 500 × 3 200 mm en porte 8, pour 40,3 % de chute.
- Matière par panneau
- 0,358 m²
- Plis
- 23
- Longueur totale de rainure
- 5 584 mm
- Longueur de découpe
- 3 663 mm
- Fentes de coin
- 5
- Dégagements d’angle
- 8
Rainures en V (angle au sommet)
- 23,6°1 447 mm
- 90°1 328 mm
- 76°1 197 mm
- 80,6°797 mm
- 11,3°608 mm
- 7,4°206 mm
Panneaux par tôle
- 1 220 × 2 440 mm6(27,8 % chute)
- 1 500 × 3 200 mm8(40,3 % chute)
Calques du DXF
- CONTOUR3 663 mm
- RAINURE_902 125 mm
- RAINURE_1351 447 mm
- RAINURE_1001 197 mm
- RAINURE_AVANT_160face vue814 mm
Les noms et les couleurs que votre logiciel FAO affichera. RAINURE_AVANT : pli concave côté face, tôle retournée pour cette passe.
Calculé par le moteur aux paramètres par défaut, sur ACM 4 mm et la fraiseuse de référence. Vos profils machine et matière changent ces valeurs dans le studio.
Paramètres
| Paramètres | Plage | Défaut |
|---|---|---|
| Largeur | 200 – 3 000 mm | 600 mm |
| Hauteur | 200 – 3 000 mm | 400 mm |
| Hauteur du relief | 5 – 150 mm | 50 mm |
| Relevé des coins | 2 – 150 mm | 20 mm |
| Position de l’apex X | 20 – 80 % | 50 % |
| Position de l’apex Y | 20 – 80 % | 50 % |
| Profondeur de retour | 0 – 200 mm | 40 mm |
| Pattes de fixation | — | ✓ |
| Largeur de patte | 10 – 60 mm | 20 mm |
PréréglagesÉtoile centréeÉtoile décaléeÉtoile profonde
Contraintes de fabrication
- Le retour doit dépasser la largeur de rainure plus le demi-retrait, sinon la rainure du pli entame le retour.
- Les plis entre facettes sont rainurés à la plus petite fraise du profil, V laissé ouvert : l’angle est tenu par la géométrie. L’angle entre deux facettes ne doit pas dépasser l’angle au sommet de cette fraise.
- Retours verticaux, toutes les pattes à plat dans le plan −D (pose sur rails). Le pli facette–retour vaut 90° ± pente : sous 90°, fraise 90° laissée ouverte, le retour est tenu par la patte rivetée ; au-dessus de 90° (facette descendant vers le bord), il faut une fraise plus ouverte (60° nominal = 120° au sommet) ou la tolérance de sur-pliage du profil machine.
- Chaque sommet en relief impose une fente en V jusqu’au bord (la tôle plate a 360°, le relief moins). Près du sommet, la fente est plus étroite que l’outil de contour : elle est usinée sur son axe et l’outil mord chaque facette jusqu’à Ø/2.
- Les pattes sont raccourcies à chaque coin et à chaque cassure du bord, pour ne pas se percuter derrière le panneau : de (retour + 2 mm), et davantage sur un coin aigu, où il faut dégager la bissectrice (largeur de patte ÷ tan(angle/2)). Un bord trop court n’a pas de patte.
- L’apex doit être une pointe (somme des angles des huit facettes < 360°) : relever les coins l’aplatit, il faut alors monter l’apex.
- Le relevé des coins reste sous la hauteur de l’apex, sinon les arêtes deviennent des vallées et l’étoile s’inverse.