Guide 04 / 06 · 6 min de lecture
Retours, pattes de fixation et dégagements d’angle : les règles que le générateur applique
ACM 3D Studio · Publié le
Réponse
Sur une cassette ACM, chaque patte est raccourcie de max(retour, patte) + 2 mm à chaque bout pour ne pas percuter la patte voisine derrière le plateau ; un retour doit dépasser la largeur de rainure plus le demi-retrait (9,2 mm sur 4 mm avec les défauts) ; et à chaque coin où deux rainures de retour se rencontrent, le générateur coupe les retours l’un sur la ligne de l’autre et perce un dégagement de rayon max(rayon d’outil, retrait/2 + 0,5 mm), soit 3 mm avec l’outil Ø 6. Les familles ne dessinent jamais ces détails : ils sont découverts à partir de la topologie du patron.
Retour : la profondeur minimale
Un retour est la bande pliée à 90° le long d’un bord du plateau. Sa rainure a une largeur en surface, et l’axe du pli remonte de r / 2 dans la face au retrait. Le retour doit donc dépasser largeur de rainure + r / 2 : sur ACM 4 mm, 7,2 + 2,0 = 9,2 mm avec la fraise 90° et le retrait par défaut. En dessous, la rainure entame le retour et le moteur émet GROOVE_TOO_DEEP avec la valeur à saisir. La cassette plane borne le retour entre 15 et 200 mm ; par défaut 40 mm.
Sur une cassette à relief, un bord de moins de 20 mm reste libre : trop court pour un retour, le moteur le note. Une profondeur de 0 supprime tous les retours.
Pattes : le raccourcissement
Une patte de fixation est repliée à 90° vers l’intérieur au bout du retour, à plat derrière le plateau. Deux retours adjacents portent deux pattes qui se rencontrent dans le coin : la patte du côté voisin rentre de sa largeur T derrière un retour de profondeur D. Chaque patte s’efface donc devant la plus grande des deux, plus un jeu :
s = max(D, T) + 2 mm          (retrait à chaque bout)
longueur de patte = L − 2 · s

cassette plane par défaut : D = 40, T = 20 → s = 42 mm
   côté 600 → patte de 516 mm ; côté 400 → patte de 316 mm
Un côté plus court que 2 · s + 10 mm n’a pas de patte (FEATURE_DROPPED le dit). L’arête libre du retour est découpée en trois segments et la patte ne s’attache qu’au segment central. Sur les cassettes à relief, le même retrait s’applique à chaque coin de la base et à chaque cassure du bord — zigzag d’un éventail, point où deux facettes d’inclinaison différente se rencontrent — parce que les retours voisins n’y sont pas coplanaires. Sur un sommet lisse (simple subdivision d’un bord droit dans la même facette), le retrait tombe à 1 mm.
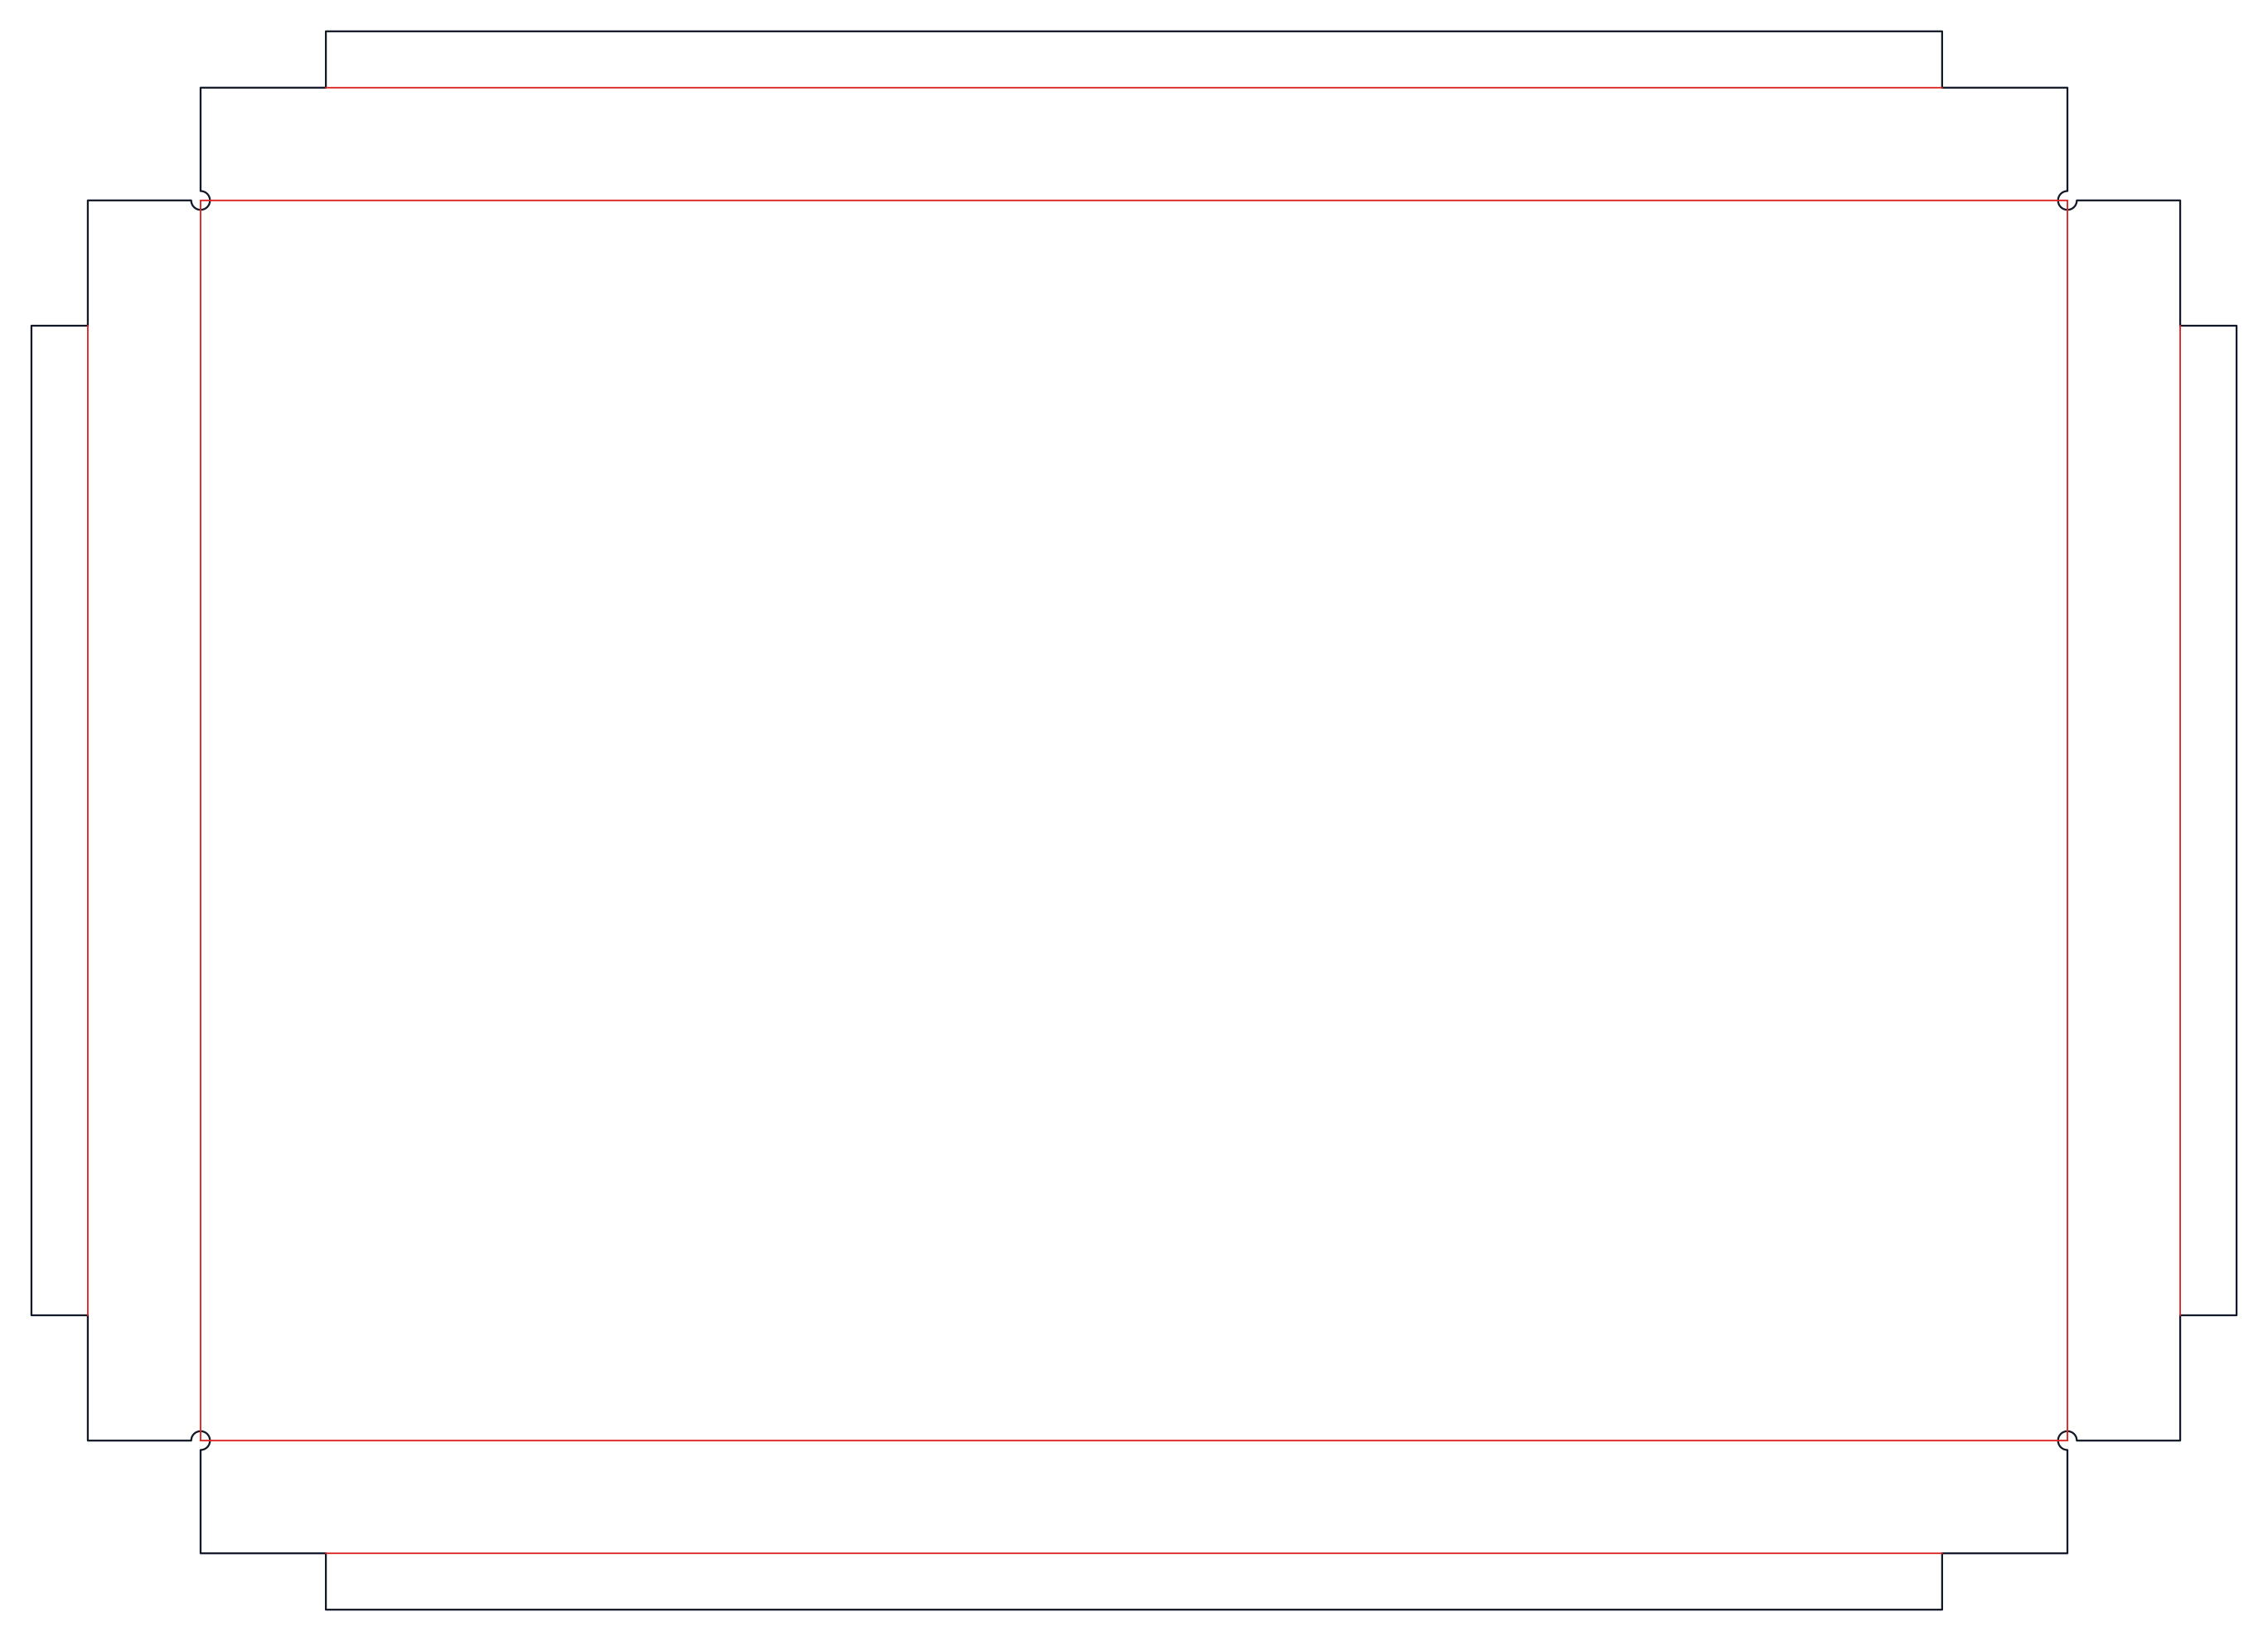
Dégagements d’angle : ce que le moteur découvre
Les familles ne génèrent jamais de dégagement. Le moteur cherche dans le patron théorique les coins où deux rainures partagent une extrémité et y fait deux choses :
- Ramener les bouts des deux retours. Après retrait, chaque retour dépasse de
r / 2la ligne de pli voisine : en l’état, les deux se chevauchent dans le patron et se percutent une fois pliés. Sur un coin franc, chaque retour est coupé sur la ligne de la rainure de l’autre. Les facettes voisines qui laissent une pointe au-delà d’une ligne de retour sont rognées de même. - Percer le dégagement au point d’intersection : un trou de rayon
max(rayon d’outil, r / 2 + jeu). Avec l’outil de contourØ 6 mm, le retrait par défaut4 mmet le jeu0,5 mm:max(3 ; 2,5) = 3 mm. Il donne du jeu à la matière au pli, et un angle intérieur vif est inusinable en fraisage.
Chaque rainure de retour s’arrête ensuite au pied du point de coin sur sa propre ligne. Quand plusieurs plis de facettes convergent vers le coin (éventail, étoile), les pointes de facettes non voisines se chevauchent de quelques mm² : le trou est agrandi jusqu’à les contenir, et sa taille finale est lisible dans les métrés.
Trois formes de coin
| Coin | Quand | Coupe des retours | Dégagement |
|---|---|---|---|
| Franc | retours à moins de 30° du droit | chacun sur la ligne de l’autre | trou de rayon 3 mm |
| Oblique | éventail, étoile : retours rasants | sur la bissectrice | trou + coupe centre-outil le long de la bissectrice |
| Scindé | rainures colinéaires à moins de 10° (cassette en V, faîtage pleine largeur, bande oblique) | perpendiculaire au bord au milieu des deux bouts | trou + coupe qui sépare les deux volets |
Sur un coin oblique ou scindé, les deux retours coupés sur une même ligne se toucheraient et refermeraient le trou : une coupe centre-outil part du point de coin le long de cette ligne, traverse les bouts de retour et sort de la matière de rayon d’outil + 0,5 mm. C’est une polyligne ouverte sur CONTOUR, comme une couture. La cassette en V en a deux, une par bord scindé.
Le profil machine choisit la forme du dégagement : radiused (défaut, l’os de chien classique), mitre45 (les deux retours coupés sur la bissectrice, comme sur les patrons de référence du catalogue) ou square — qui n’existe pas vraiment sur une fraiseuse : l’encoche carrée reçoit des congés au rayon d’outil.
Deux bouts trop proches forment un coin
Un coin abattu de quelques millimètres sépare deux rainures de retour par un bord trop court pour porter un retour. Après retrait, chaque retour remonte de r vers sa facette et les deux se percutent si leurs bouts sont à moins de 2 r. Le moteur fusionne donc les extrémités distantes de moins de max(Ø outil, 2 r + jeu) = max(6 ; 8,5) = 8,5 mm en un seul coin. Même règle de part et d’autre de l’embouchure d’une fente.
Retours verticaux sur facette inclinée
Sur les cassettes à relief, les retours sont verticaux (perpendiculaires au mur) et toutes les pattes reposent dans le plan −D, pour la pose sur rails. Le pli facette–retour vaut 90° ± pente. Sous 90°, la fraise 90° est laissée ouverte et le retour est tenu par la patte rivetée. Au-dessus (facette descendant vers le bord), il faut la fraise 60° (angle au sommet 120°) ou une tolérance de sur-pliage dans le profil machine — 0° par défaut : c’est l’atelier qui décide.
Ce qui est vérifié avant l’export
FACE_OVERLAP: deux faces du patron à plat se recouvrent (au-delà de 0,01 mm²).ASSEMBLY_OVERLAP: deux faces coplanaires se recouvrent une fois pliées, à t = 1 — les pattes voisines derrière le plateau, seul cas qui échappe au test 2D.DRILL_IN_GROOVE: un perçage mord une rainure ou sort de sa face rognée.
Un patron portant l’un de ces diagnostics n’est jamais exporté. Ouvrir la cassette plane dans le studio et pousser la patte à 60 mm sur un retour de 40 pour voir le raccourcissement passer à 62 mm par bout.
À lire ensuite : ce que le moteur refuse d’exporter, et pourquoi.
Questions fréquentes
- Pourquoi les pattes sont-elles plus courtes que les retours ?
- Derrière le plateau, la patte du côté voisin rentre de sa largeur T derrière un retour de profondeur D. Chaque patte s’efface donc de max(D, T) + 2 mm à chaque bout. Avec les défauts (D = 40, T = 20), c’est 42 mm par bout : 516 mm de patte sur un côté de 600.
- Quelle profondeur minimale pour un retour ?
- Largeur de rainure plus demi-retrait : 7,2 + 2,0 = 9,2 mm sur ACM 4 mm avec le retrait par défaut. En dessous, la rainure du pli entame le retour (GROOVE_TOO_DEEP). La cassette plane impose 15 mm minimum.
- Qu’est-ce que le trou aux coins du patron ?
- Le dégagement d’angle. Après retrait, chaque retour dépasse de r/2 la ligne de pli voisine et les deux retours se percuteraient une fois pliés. Le trou de rayon max(rayon d’outil, r/2 + 0,5 mm) donne du jeu à la matière, et un angle intérieur vif est de toute façon inusinable en fraisage.
- Peut-on avoir des coins chanfreinés comme sur les patrons de référence ?
- Oui : le mode mitre45 du profil machine coupe les deux retours sur la bissectrice. Le mode square donne une encoche carrée à congés de rayon d’outil. Le défaut est radiused.