Cassettes de façadepro
Cassette éventail progressif
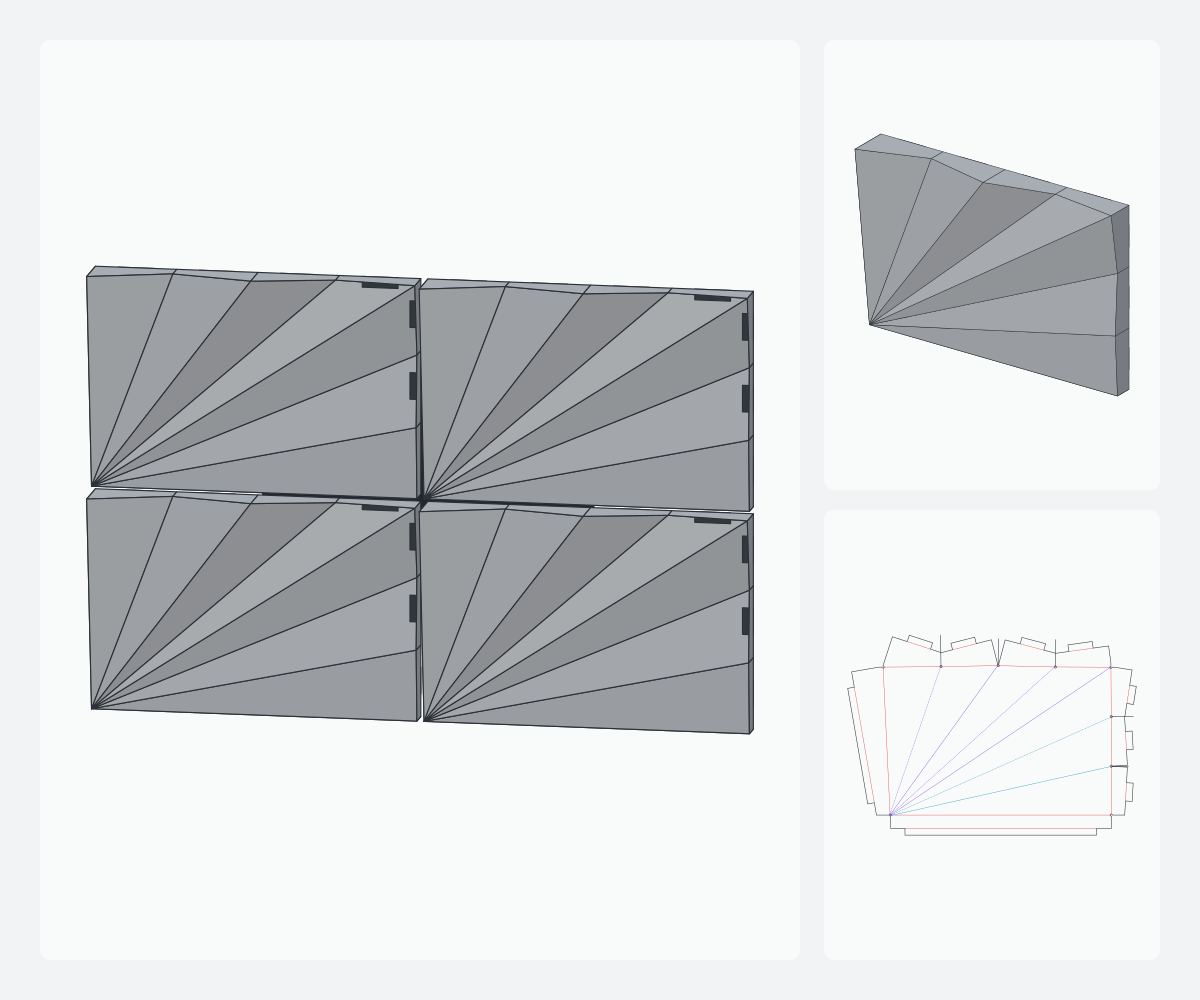
L’éventail depuis le coin, dont les plis grandissent l’un après l’autre : du premier, presque à plat, au dernier, à pleine hauteur. Un crescendo qui donne à la façade un mouvement de vague. Hauteurs de départ et d’arrivée, sens et nombre de plis réglables.
Ouvrir dans le studio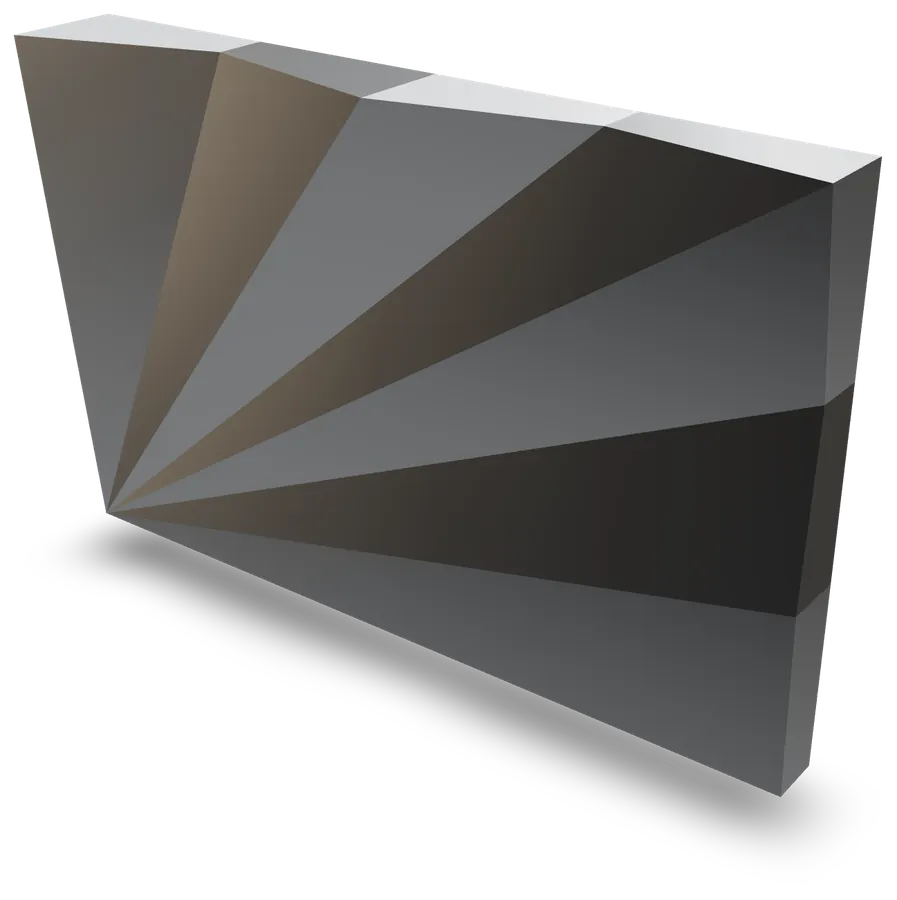
ACM 3D Studio
- Développé
- 777,8 × 539,7 mm
- Matière
- ACM 4 mm
- Plis
- 24
- Repère
- fan-progressive
Fiche de fabrication
Cassette éventail progressif — en 600 × 400 mm et en ACM de 4 mm, ce modèle se développe en un patron à plat de 777,8 × 539,7 mm et compte 24 plis, dont 1 686 mm de rainure à usiner par la face vue, tôle retournée pour cette passe. Une tôle de 1 500 × 3 200 mm en porte 8, pour 40,3 % de chute.
- Matière par panneau
- 0,358 m²
- Plis
- 24
- Longueur totale de rainure
- 6 775 mm
- Longueur de découpe
- 3 377 mm
- Fentes de coin
- 5
- Dégagements d’angle
- 9
Rainures en V (angle au sommet)
- 90°1 376 mm
- 22,1°721 mm
- 13,6°657 mm
- 6,6°615 mm
- 32°602 mm
- 86,8°596 mm
- …
Panneaux par tôle
- 1 220 × 2 440 mm6(27,8 % chute)
- 1 500 × 3 200 mm8(40,3 % chute)
Calques du DXF
- CONTOUR3 377 mm
- RAINURE_902 409 mm
- RAINURE_1351 223 mm
- RAINURE_AVANT_135face vue1 029 mm
- RAINURE_60843 mm
- RAINURE_AVANT_160face vue657 mm
- RAINURE_160615 mm
Les noms et les couleurs que votre logiciel FAO affichera. RAINURE_AVANT : pli concave côté face, tôle retournée pour cette passe.
Calculé par le moteur aux paramètres par défaut, sur ACM 4 mm et la fraiseuse de référence. Vos profils machine et matière changent ces valeurs dans le studio.
Paramètres
| Paramètres | Plage | Défaut |
|---|---|---|
| Largeur | 200 – 3 000 mm | 600 mm |
| Hauteur | 200 – 3 000 mm | 400 mm |
| Hauteur du relief | 5 – 150 mm | 50 mm |
| Hauteur du premier pli | 5 – 90 % | 15 % |
| Nombre de plis | 3 – 12 | 7 |
| Sens de la progression | Du bord droit vers le haut / Du haut vers le bord droit | Du bord droit vers le haut |
| Profondeur de retour | 0 – 200 mm | 40 mm |
| Pattes de fixation | — | ✓ |
| Largeur de patte | 10 – 60 mm | 20 mm |
PréréglagesCrescendo, 7 plisDecrescendoProgression douce
Contraintes de fabrication
- Le retour doit dépasser la largeur de rainure plus le demi-retrait, sinon la rainure du pli entame le retour.
- Les plis entre facettes sont rainurés à la plus petite fraise du profil, V laissé ouvert : l’angle est tenu par la géométrie. L’angle entre deux facettes ne doit pas dépasser l’angle au sommet de cette fraise.
- Retours verticaux, toutes les pattes à plat dans le plan −D (pose sur rails). Le pli facette–retour vaut 90° ± pente : sous 90°, fraise 90° laissée ouverte, le retour est tenu par la patte rivetée ; au-dessus de 90° (facette descendant vers le bord), il faut une fraise plus ouverte (60° nominal = 120° au sommet) ou la tolérance de sur-pliage du profil machine.
- Chaque sommet en relief impose une fente en V jusqu’au bord (la tôle plate a 360°, le relief moins). Près du sommet, la fente est plus étroite que l’outil de contour : elle est usinée sur son axe et l’outil mord chaque facette jusqu’à Ø/2.
- Les pattes sont raccourcies à chaque coin et à chaque cassure du bord, pour ne pas se percuter derrière le panneau : de (retour + 2 mm), et davantage sur un coin aigu, où il faut dégager la bissectrice (largeur de patte ÷ tan(angle/2)). Un bord trop court n’a pas de patte.
- Les plis partent du coin, un sommet du contour : autour de lui les angles ne font pas un tour complet, il n’y a donc pas de limite de selle et chaque pli peut avoir sa propre hauteur. La hauteur réglée est celle du plus grand pli ; les autres en sont une fraction croissante, à partir de la hauteur du premier.