Cassetes de fachadapro
Cassete diamante perfurada
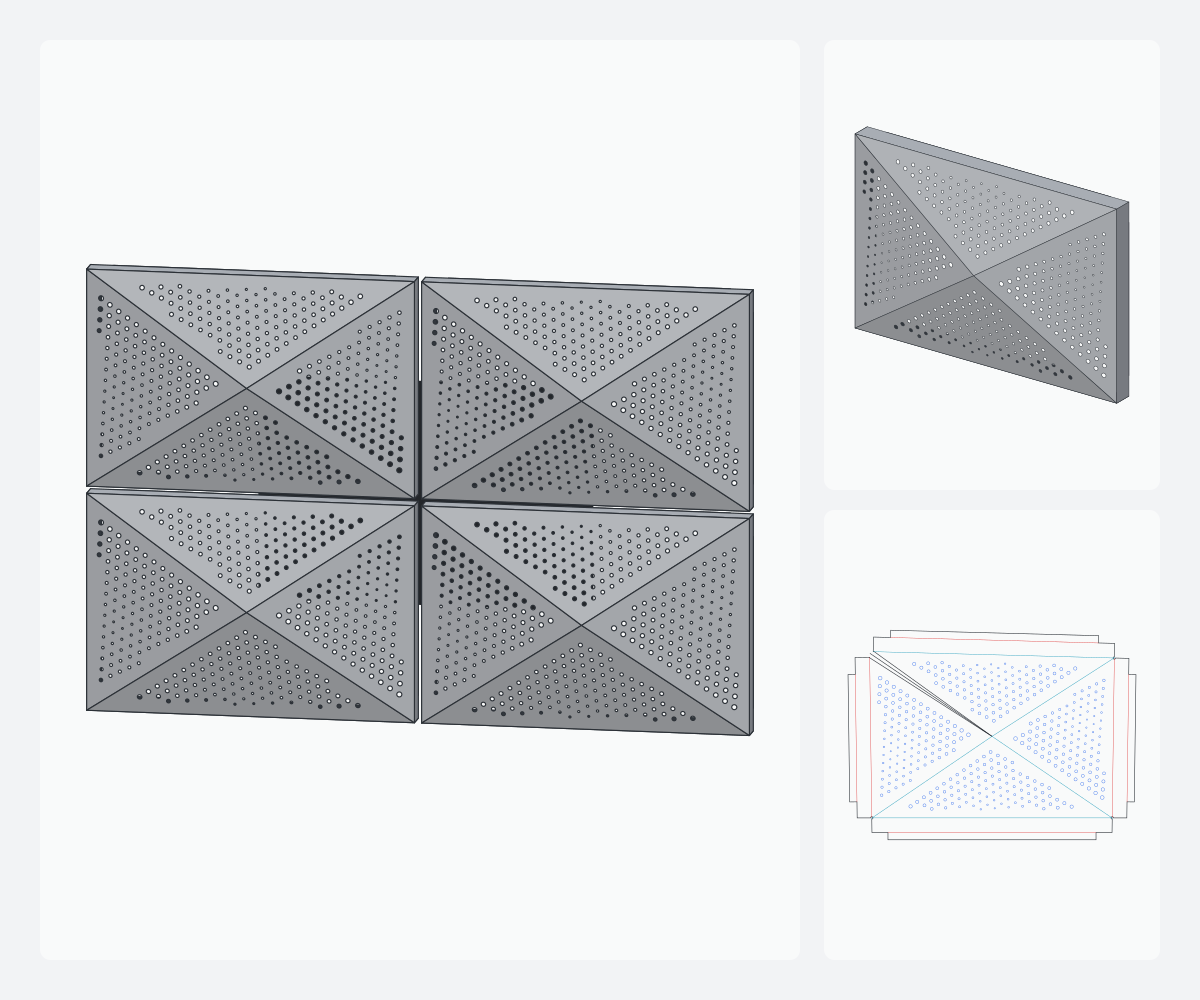
Relevo piramidal cujas quatro facetas são perfuradas com furos redondos em gradiente: o diâmetro acompanha a distância ao ápice. Passo, diâmetros, padrão e sentido do gradiente ajustáveis.
Abrir no estúdio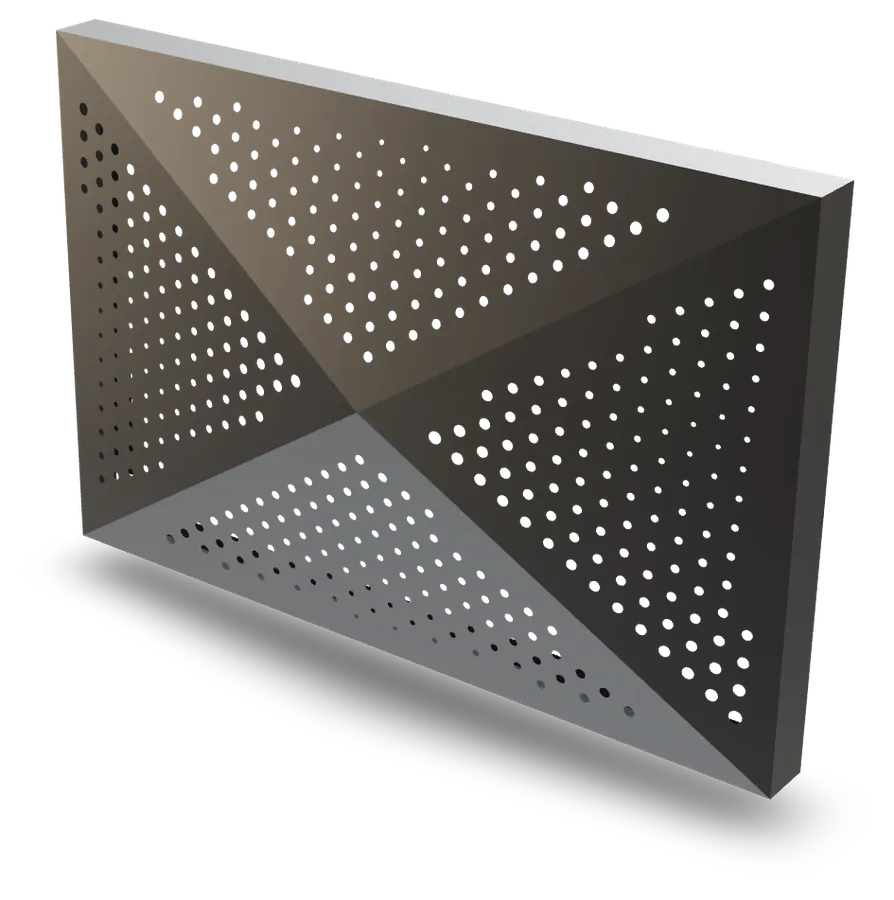
ACM 3D Studio
- Planificação
- 714,1 × 519,6 mm
- Material
- ACM 4 mm
- Dobras
- 11
- Marca
- pyramid-perforated
Dados de fabricação
Cassete diamante perfurada — em 600 × 400 mm e ACM de 4 mm, este modelo desenvolve-se num padrão plano de 714,1 × 519,6 mm, com 11 dobras, todas ranhuradas pelas costas: nenhuma passagem na face lacada. Uma chapa de 1.500 × 3.200 mm comporta 12, com 14,6 % de desperdício.
- Material por painel
- 0,342 m²
- Dobras
- 11
- Comprimento total de ranhura
- 4.742 mm
- Comprimento de corte
- 3.535 mm
- Fendas de canto
- 1
- Alívios de canto
- 3
- Furações
- 422
Ranhuras em V (ângulo do ápice)
- 90°1.664 mm
- 78,7°1.195 mm
- 13,6°1.088 mm
- 82,4°795 mm
Painéis por chapa
- 1.220 × 2.440 mm6(31,1 % desperdício)
- 1.500 × 3.200 mm12(14,6 % desperdício)
Camadas do DXF
- CONTOUR3.535 mm
- RAINURE_902.459 mm
- RAINURE_1001.195 mm
- RAINURE_1601.088 mm
- PERCAGE× 422
Os nomes e as cores que o seu software CAM vai mostrar. RAINURE_AVANT: dobra côncava do lado visto, chapa virada nessa passagem.
Calculado pelo motor nos parâmetros padrão, em ACM de 4 mm e na fresadora de referência. Seus perfis de máquina e material alteram estes valores no estúdio.
Parâmetros
| Parâmetros | Faixa | Padrão |
|---|---|---|
| Largura | 200 – 3.000 mm | 600 mm |
| Altura | 200 – 3.000 mm | 400 mm |
| Altura do relevo | 5 – 150 mm | 40 mm |
| Posição do ápice X | 10 – 90 % | 50 % |
| Posição do ápice Y | 10 – 90 % | 50 % |
| Profundidade do retorno | 0 – 200 mm | 40 mm |
| Abas de fixação | — | ✓ |
| Largura da aba | 10 – 60 mm | 20 mm |
| Furos circulares | — | ✓ |
| Facetas perfuradas | Faceta principal / Todas | Todas |
| Padrão | Grade / Alternado | Alternado |
| Passo | 8 – 120 mm | 20 mm |
| Diâmetro máximo | 2 – 60 mm | 11 mm |
| Diâmetro mínimo | 1 – 60 mm | 3 mm |
| Gradiente de diâmetro | Nenhum / Linear / Radial / Conforme o espaço | Radial |
| Direção do gradiente | 0 – 360 ° | 45 ° |
| Inverter (furos grandes na borda) | — | ✓ |
| Margem cheia | 5 – 100 mm | 20 mm |
PredefiniçõesFuros grandes na bordaFuros grandes perto do ápice
Restrições de fabricação
- O retorno deve exceder a largura da ranhura mais metade do desconto de dobra, senão a ranhura da dobra invade o retorno.
- As dobras entre facetas são ranhuradas com a menor fresa do perfil, V deixado aberto: o ângulo é mantido pela geometria. O ângulo entre duas facetas não deve exceder o ângulo de ponta dessa fresa.
- Retornos verticais, todas as abas planas no plano −D (fixação em trilhos). A dobra faceta–retorno vale 90° ± inclinação: abaixo de 90°, fresa de 90° deixada aberta, o retorno é mantido pela aba rebitada; acima de 90° (faceta descendo em direção à borda), é preciso uma fresa mais aberta (60° nominal = 120° de ponta) ou a tolerância de sobredobra do perfil de máquina.
- Cada vértice em relevo exige uma fenda em V até a borda (a chapa plana tem 360°, o relevo menos). Perto do vértice, a fenda é mais estreita que a ferramenta de contorno: é usinada sobre o seu eixo e a ferramenta morde cada faceta até Ø/2.
- As abas são encurtadas em (retorno + 2 mm) em cada canto e em cada quebra da borda, para não colidirem atrás do painel. Uma borda curta demais fica sem aba.
- Furos no passo indicado: o maior furo é reduzido para deixar pelo menos o diâmetro da ferramenta de contorno de material entre dois furos; cada furo cabe inteiro na faceta menos a margem. Furos menores que a ferramenta de contorno vão para a broca (camada PERCAGE).
- A margem nas bordas deve cobrir metade do desconto de dobra (o eixo da dobra avança para dentro da faceta) mais metade da ranhura mais larga, senão um furo morde a ranhura em V.