Guia 04 / 06 · 6 min de leitura
Retornos, abas de fixação e alívios de canto: as regras que o gerador aplica
ACM 3D Studio · Publicado em
Resposta
Numa cassete ACM, cada aba é encurtada em máx(retorno, aba) + 2 mm em cada extremidade para nunca bater na aba vizinha atrás do painel; um retorno tem de exceder a largura da ranhura mais metade do desconto (9,2 mm em 4 mm com os padrões); e em cada canto onde duas ranhuras de retorno se encontram, o gerador corta cada retorno sobre a linha do outro e fura um alívio de raio máx(raio da ferramenta, desconto/2 + 0,5 mm), ou seja 3 mm com a ferramenta Ø 6. As famílias nunca desenham estes detalhes: são descobertos a partir da topologia do padrão.
Retorno: a profundidade mínima
Um retorno é a faixa dobrada a 90° ao longo de uma borda da face. A sua ranhura tem uma largura na superfície, e o eixo da dobra avança r / 2 para dentro da face com o desconto. O retorno tem portanto de exceder largura da ranhura + r / 2: em ACM 4 mm, 7,2 + 2,0 = 9,2 mm com a fresa de 90° e o desconto padrão. Abaixo disso, a ranhura invade o retorno e o motor emite GROOVE_TOO_DEEP com o valor a introduzir. A cassete plana limita o retorno entre 15 e 200 mm; 40 mm por padrão.
Numa cassete em relevo, uma borda com menos de 20 mm fica livre: curta demais para um retorno, o motor anota-o. Uma profundidade de 0 remove todos os retornos.
Abas: o encurtamento
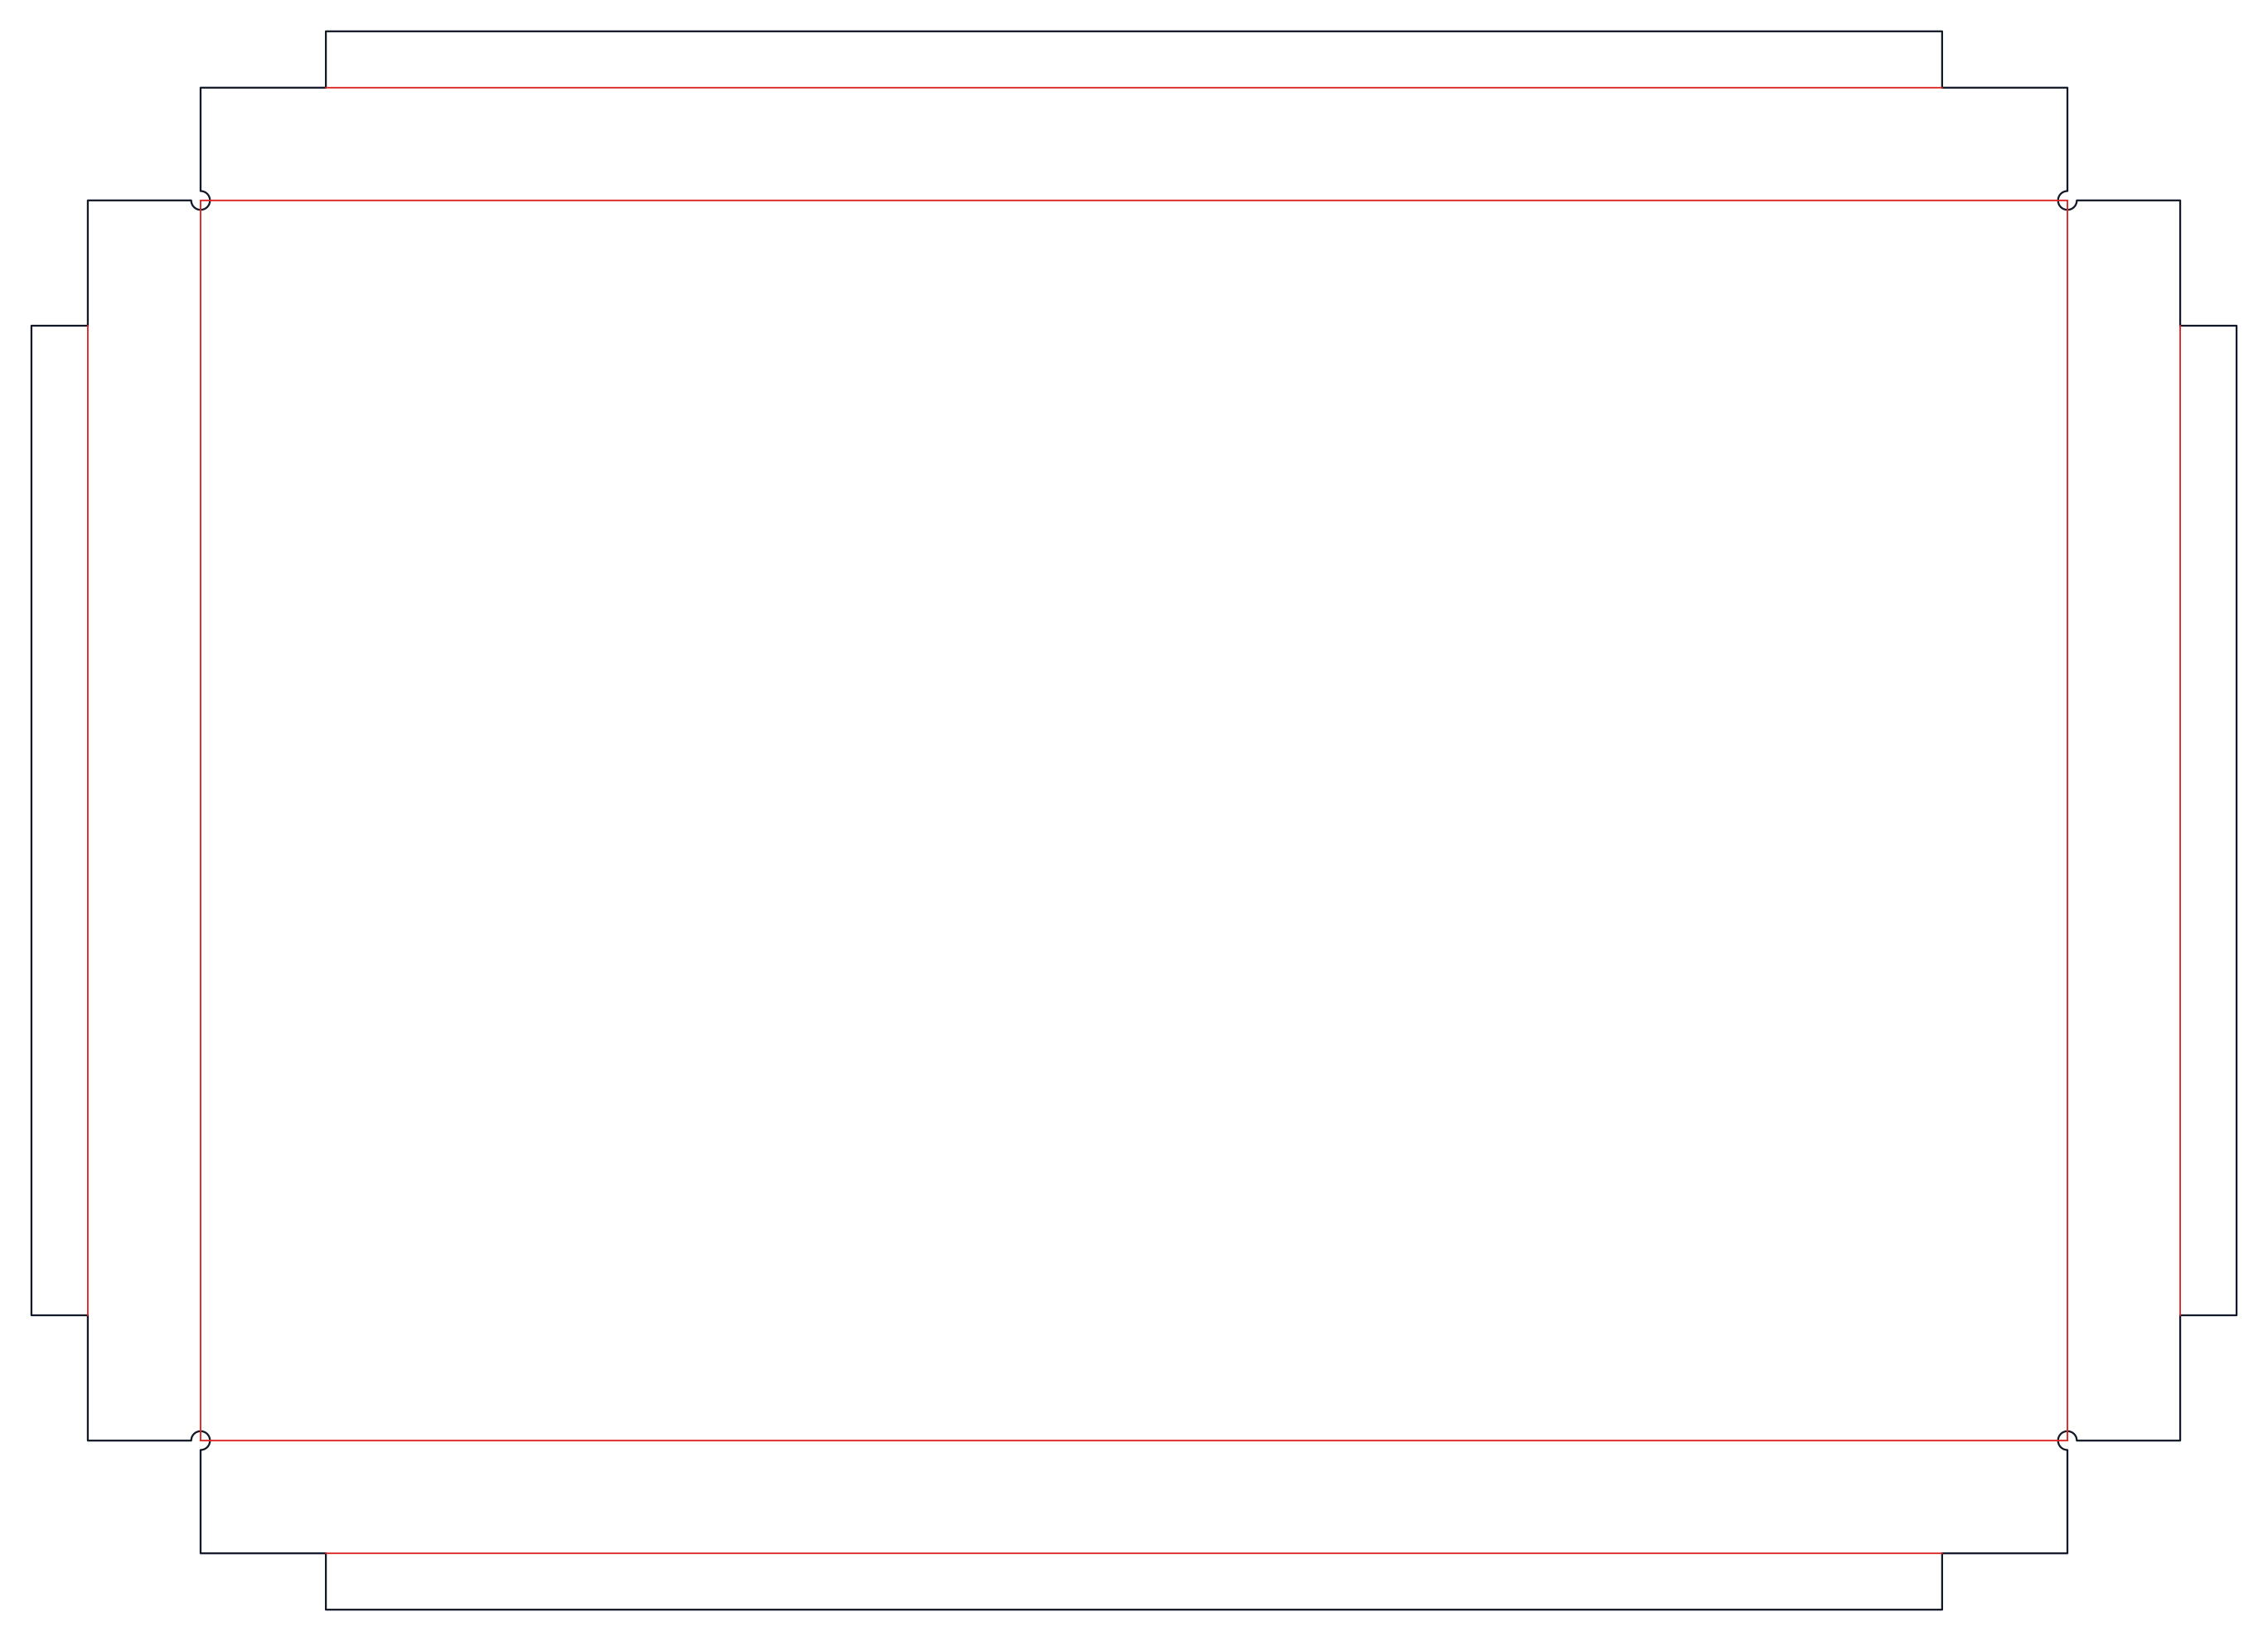
Uma aba de fixação é dobrada a 90° para dentro na extremidade do retorno, plana atrás da face. Dois retornos adjacentes trazem duas abas que se encontram no canto: a aba do lado vizinho entra pela sua largura T atrás de um retorno de profundidade D. Cada aba recua portanto perante a maior das duas, mais uma folga:
s = máx(D, T) + 2 mm          (recuo em cada extremidade)
comprimento da aba = L − 2 · s

cassete plana padrão: D = 40, T = 20 → s = 42 mm
   lado 600 → aba de 516 mm; lado 400 → aba de 316 mm
Um lado mais curto do que 2 · s + 10 mm não tem aba (FEATURE_DROPPED diz isso). A aresta livre do retorno é dividida em três segmentos e a aba só se liga ao segmento central. Nas cassetes em relevo, o mesmo recuo aplica-se em cada canto da base e em cada quebra da borda — o ziguezague de um leque, o ponto onde duas facetas de inclinação diferente se encontram — porque os retornos vizinhos não são coplanares aí. Num vértice suave (simples subdivisão de uma borda reta dentro da mesma faceta), o recuo desce a 1 mm.
Alívios de canto: o que o motor descobre
As famílias nunca geram alívios. O motor procura no padrão teórico os cantos onde duas ranhuras partilham uma extremidade e faz aí duas coisas:
- Recuar as pontas dos dois retornos. Depois do desconto, cada retorno ultrapassa em
r / 2a linha de dobra vizinha: tal como está, os dois sobrepõem-se no padrão e colidem depois de dobrados. Num canto reto, cada retorno é cortado sobre a linha da ranhura do outro. As facetas vizinhas que deixam uma ponta além de uma linha de retorno são aparadas da mesma forma. - Furar o alívio no ponto de interseção: um furo de raio
máx(raio da ferramenta, r / 2 + folga). Com a ferramenta de contornoØ 6 mm, o desconto padrão de4 mme a folga de0,5 mm:máx(3; 2,5) = 3 mm. Dá folga ao material na dobra, e um canto interior vivo não se fresa.
Cada ranhura de retorno para depois no pé do ponto de canto sobre a sua própria linha. Quando várias dobras de facetas convergem para o canto (leque, estrela), as pontas de facetas não vizinhas sobrepõem-se em alguns mm²: o furo é aumentado até as conter, e o seu tamanho final lê-se nas medições.
Três formas de canto
| Canto | Quando | Corte dos retornos | Alívio |
|---|---|---|---|
| Reto | retornos a menos de 30° do ângulo reto | cada um sobre a linha do outro | furo de raio 3 mm |
| Oblíquo | leque, estrela: retornos rasantes | sobre a bissetriz | furo + corte ao centro da ferramenta ao longo da bissetriz |
| Dividido | ranhuras colineares a menos de 10° (cassete em V, cumeeira de largura total, faixa oblíqua) | perpendicular à borda no meio das duas pontas | furo + corte que separa as duas abas |
Num canto oblíquo ou dividido, os dois retornos cortados sobre a mesma linha tocar-se-iam e fechariam o furo: um corte ao centro da ferramenta parte do ponto de canto ao longo dessa linha, atravessa as pontas dos retornos e sai do material em raio da ferramenta + 0,5 mm. É uma polilinha aberta em CONTOUR, como uma costura. A cassete em V tem dois, um por borda dividida.
O perfil de máquina escolhe a forma do alívio: radiused (padrão, o clássico osso de cão), mitre45 (os dois retornos cortados sobre a bissetriz, como nos padrões de referência do catálogo) ou square — que não existe realmente numa fresadora: o entalhe quadrado recebe concordâncias ao raio da ferramenta.
Duas pontas demasiado próximas formam um canto
Um canto chanfrado em alguns milímetros separa duas ranhuras de retorno por uma borda curta demais para ter retorno. Depois do desconto, cada retorno sobe r em direção à sua faceta e os dois colidem se as suas pontas estiverem a menos de 2 r. O motor funde portanto as extremidades a menos de máx(Ø ferramenta, 2 r + folga) = máx(6; 8,5) = 8,5 mm num único canto. Mesma regra de ambos os lados da boca de uma fenda.
Retornos verticais numa faceta inclinada
Nas cassetes em relevo, os retornos são verticais (perpendiculares à parede) e todas as abas assentam no plano −D, para fixação em trilhos. A dobra faceta–retorno vale 90° ± inclinação. Abaixo de 90°, a fresa de 90° é deixada aberta e o retorno é mantido pela aba rebitada. Acima (faceta descendo em direção à borda), é preciso a fresa de 60° (ponta 120°) ou uma tolerância de sobredobra no perfil de máquina — 0° por padrão: a oficina decide.
O que é verificado antes da exportação
FACE_OVERLAP: duas faces do padrão plano sobrepõem-se (além de 0,01 mm²).ASSEMBLY_OVERLAP: duas faces coplanares sobrepõem-se depois de dobradas, em t = 1 — as abas vizinhas atrás da face, o único caso que escapa ao teste 2D.DRILL_IN_GROOVE: uma furação morde uma ranhura ou sai da sua face aparada.
Um padrão com qualquer um destes diagnósticos nunca é exportado. Abra a cassete plana no estúdio e leve a aba a 60 mm num retorno de 40 para ver o recuo passar a 62 mm por extremidade.
Leia a seguir: o que o motor se recusa a exportar, e por quê.
Perguntas frequentes
- Porque é que as abas são mais curtas do que os retornos?
- Atrás do painel, a aba do lado vizinho entra pela sua largura T atrás de um retorno de profundidade D. Cada aba recua portanto máx(D, T) + 2 mm em cada extremidade. Com os padrões (D = 40, T = 20), são 42 mm por extremidade: 516 mm de aba num lado de 600.
- Qual a profundidade mínima de um retorno?
- Largura da ranhura mais meio desconto: 7,2 + 2,0 = 9,2 mm em ACM de 4 mm com o desconto padrão. Abaixo disso, a ranhura da dobra invade o retorno (GROOVE_TOO_DEEP). A cassete plana impõe 15 mm no mínimo.
- O que é o furo nos cantos do padrão?
- O alívio de canto. Depois do desconto, cada retorno ultrapassa em r/2 a linha de dobra vizinha e os dois retornos colidiriam depois de dobrados. O furo de raio máx(raio da ferramenta, r/2 + 0,5 mm) dá folga ao material, e um canto interior vivo não se fresa de qualquer forma.
- É possível ter cantos chanfrados como nos padrões de referência?
- Sim: o modo mitre45 do perfil de máquina corta os dois retornos sobre a bissetriz. O modo square dá um entalhe quadrado com concordâncias ao raio da ferramenta. O padrão é radiused.