Guide 03 / 06 · 6 min de lecture
Le retrait de pli en composite aluminium : pourquoi « retrait = épaisseur » n’est qu’un défaut
ACM 3D Studio · Publié le
Réponse
Le retrait de pli est la longueur que chaque pli enlève au développé : la matière au pli consomme moins que l’angle vif théorique. Sans calibration, le générateur prend retrait = épaisseur (4 mm pour de l’ACM 4 mm) et le signale sur chaque pièce (DEDUCTION_UNCALIBRATED). La valeur réelle dépend de la fraise, de la matière et de la peau résiduelle : elle se mesure sur une pièce test en U à deux plis : une seule cote, la face du milieu au pied à coulisse, r = r0 + (mesuré − L), une fois par angle.
Ce que le retrait enlève au développé
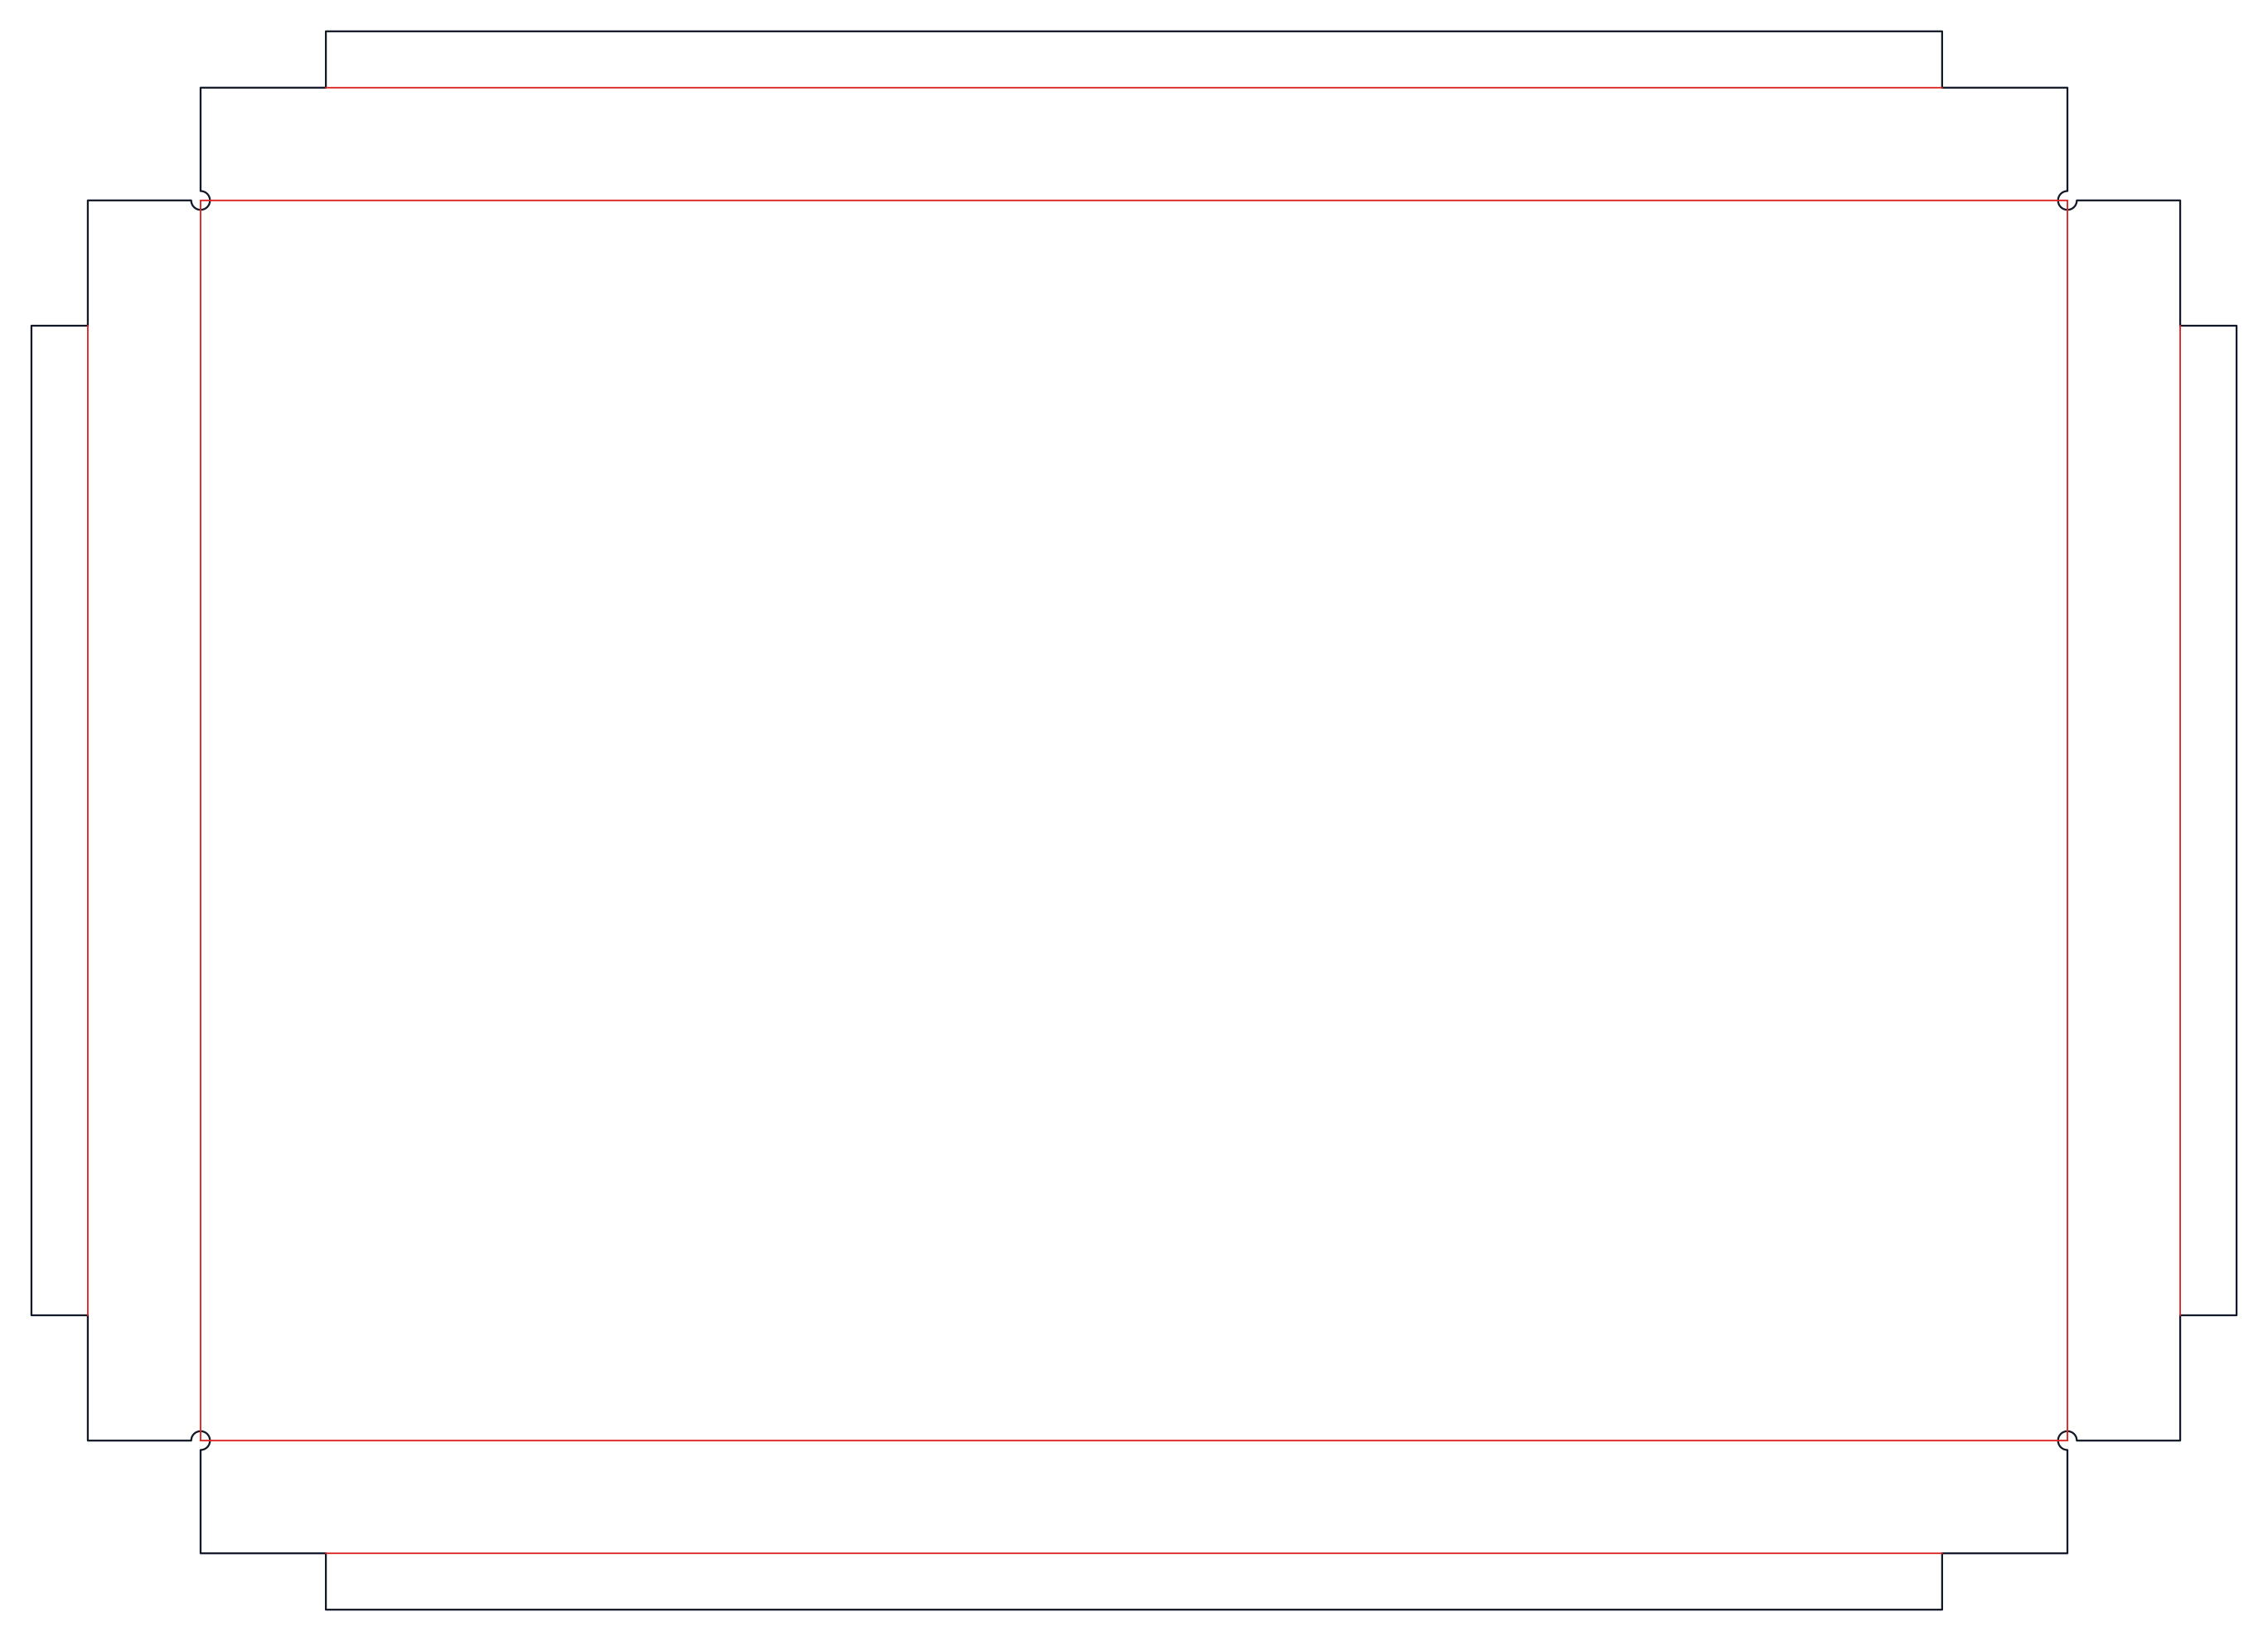
Le développé réel d’un panneau plié est plus court que la somme de ses faces. Au pli, la matière ne suit pas l’angle vif du dessin : elle tourne autour de la peau résiduelle et « consomme » moins que les deux cotes extérieures. La différence, par pli, est le retrait. Sur la cassette plane par défaut — 600 × 400 mm, retours 40 mm, pattes 20 mm — chaque direction traverse quatre plis (deux retours, deux pattes) :
développé = Σ longueurs − Σ retraits
         = 600 + 2 · (40 + 20) − 4 · 4 = 704 mm   (largeur)
= 400 + 2 · (40 + 20) − 4 · 4 = 504 mm (hauteur)Le moteur distribue chaque retrait en deux moitiés : chaque face perd r / 2 le long de l’arête de pli, puis tout le sous-arbre de la face fille est translaté de −r vers le parent pour que les deux arêtes rognées se rejoignent sur une même ligne de jonction. L’axe de rainure se retrouve à r / 2 du côté parent, là où les deux arêtes se touchent. C’est pour cela qu’une marge de perçage doit couvrir le demi-retrait : l’axe du pli remonte dans la face.
Pourquoi « retrait = épaisseur » n’est qu’un défaut
Le retrait dépend de la machine, de la matière et de la profondeur de rainure — donc de l’angle de la fraise, de la peau résiduelle et du lot de tôle. Le moteur ne le code pas en dur : il le lit dans le profil matière. Quand la table est vide, il retombe sur retrait = épaisseur (4 mm pour de l’ACM 4 mm) et l’écrit sur chaque pièce : DEDUCTION_UNCALIBRATED, « lancer l’assistant de calibration avant une série ». La fiche de débit porte la mention « retrait NON calibré ».
Cette valeur par défaut est un ordre de grandeur, pas une mesure. Sur une cassette à quatre plis par direction, une erreur de 0,5 mm par pli fait 2 mm sur la cote finie : assez pour qu’un joint de façade de 10 mm devienne 8 ou 12.
La méthode de la pièce test
L’éprouvette de calibration est une pièce test en U : une bande de 60 mm de large, 2 plis au même angle au sommet θ, trois faces de longueur nominale L = 80 mm. Elle est découpée avec le retrait supposé r0 du profil courant, figé au moment du téléchargement ; un repère U<angle> est gravé sur le calque REPERE pour la reconnaître une fois pliée.
- Choisir la fraise dans l’assistant du studio — celles qu’utilise la famille ouverte et qui ne sont pas encore calibrées sont signalées — et télécharger la pièce test.
- Usiner la pièce, plier les deux plis en U.
- Mesurer au pied à coulisse la seule face du milieu, côté extérieur, d’un pli à l’autre.
- Saisir la cote : l’assistant dit l’écart en clair (« plie 0,4 mm plus long que prévu ») et l’enregistre comme point de calibration du profil matière, en remplaçant le point du même angle.
face du milieu après pliage = L − r0 + r
r = r0 + (mesuré − L)

exemple : L = 80 mm, r0 = 4 mm, mesuré = 79,3 mm → r = 4 + (79,3 − 80) = 3,3 mm

méthode générale, k plis, somme des k + 1 faces :
r = r0 + (mesuré − (k + 1) · L) / k
Chaque pli rend son retrait à parts égales aux deux faces qu’il joint : la rainure en V est symétrique, et le moteur rogne r0/2 de chaque côté à la découpe. La face du milieu d’un U touche deux plis, elle porte donc un retrait entier : une seule cote suffit, sans addition ni division. Une mesure, une inconnue, exact en un pas — c’est pourquoi il reste une pièce test par angle de fraise.
Comment la table est lue
Chaque point de calibration porte un angle au sommet, un retrait et une date. Entre deux points, le moteur interpole linéairement. Au-dessus du plus grand angle calibré, il borne au dernier point. En dessous du plus petit, il descend vers (0°, 0 mm) : un pli d’angle nul ne consomme rien, et borner au plus petit point donnerait à un pli de 10° le retrait d’un pli de 45°.
| Angle au sommet | Table vide | Table : 90° → 3,3 mm | Table : 45° → 1,8 mm, 90° → 3,3 mm |
|---|---|---|---|
| 20° | 4 mm (défaut) | 0,73 mm (vers 0°) | 0,80 mm (vers 0°) |
| 45° | 4 mm (défaut) | 1,65 mm (vers 0°) | 1,80 mm (point) |
| 90° | 4 mm (défaut) | 3,30 mm (point) | 3,30 mm (point) |
| 120° | 4 mm (défaut) | 3,30 mm (borné) | 3,30 mm (borné) |
Les deux cas où le retrait n’est pas appliqué
- Motif cyclique (tôle continue, origami, plis de fermeture) : aucun sous-arbre ne peut être décalé sans casser le cycle. Le patron est usiné aux cotes de conception et
DEDUCTION_SKIPPED_CYCLICannonce jusqu’à combien la pièce finie sera réduite par pli. - Plis d’apex d’une cassette à relief : les facettes en éventail autour d’un sommet se décaleraient chacune dans sa direction. Ces plis font quelques degrés, leur retrait est sous le millimètre :
DEDUCTION_SKIPPED_APEX. Retours et pattes gardent leur retrait plein.
Ce que le retrait change ailleurs
Le rayon du dégagement d’angle vaut max(rayon d’outil, r / 2 + jeu) : max(3 ; 2 + 0,5) = 3 mm avec l’outil de contour Ø 6 mm, le retrait par défaut et le jeu de 0,5 mm. Un retour doit dépasser largeur de rainure + r / 2 = 7,2 + 2 = 9,2 mm sur 4 mm, sinon GROOVE_TOO_DEEP. Une marge de perçage doit couvrir r / 2 + demi-rainure + 1 mm, sinon DRILL_IN_GROOVE. Voir retours, pattes et dégagements et rainure en V.
À lire ensuite : la calibration sur une éprouvette, pas à pas.
Questions fréquentes
- Quel retrait de pli pour de l’Alucobond 4 mm ?
- Celui que vous mesurez. Le générateur part de retrait = épaisseur (4 mm) faute de calibration, et remplace cette valeur par le point mesuré sur éprouvette pour chaque angle de fraise. Entre deux angles calibrés, il interpole linéairement ; sous le plus petit angle, il descend vers (0°, 0 mm).
- Pourquoi une éprouvette par angle ?
- Une mesure, une inconnue : exact en un pas. Trois angles sur une même éprouvette donneraient une mesure pour trois inconnues, insoluble.
- Le retrait apparaît-il dans la vue 3D ?
- Non. La vue 3D montre la géométrie d’intention, aux cotes finies. Le retrait n’existe que dans le patron de fabrication : le DXF, l’à-plat et la fiche de débit.
- Que se passe-t-il si le retrait fait disparaître une face ?
- Le moteur émet FEATURE_DROPPED en nommant le pli et la face, y compris quand la bande de retrait ouvre une découpe intérieure sur le bord. Rien n’est supprimé en silence.