Guia 03 / 06 · 6 min de leitura
O desconto de dobra em alumínio composto: porque “desconto = espessura” é só um padrão
ACM 3D Studio · Publicado em
Resposta
O desconto de dobra é o comprimento que cada dobra retira da planificação: o material na dobra consome menos do que o canto vivo teórico. Sem calibração, o gerador toma desconto = espessura (4 mm para ACM de 4 mm) e sinaliza-o em cada peça (DEDUCTION_UNCALIBRATED). O valor real depende da fresa, do material e da pele residual: mede-se numa peça de teste em U com duas dobras: uma única medida, a face do meio com paquímetro, r = r0 + (medido − L), uma vez por ângulo.
O que o desconto retira da planificação
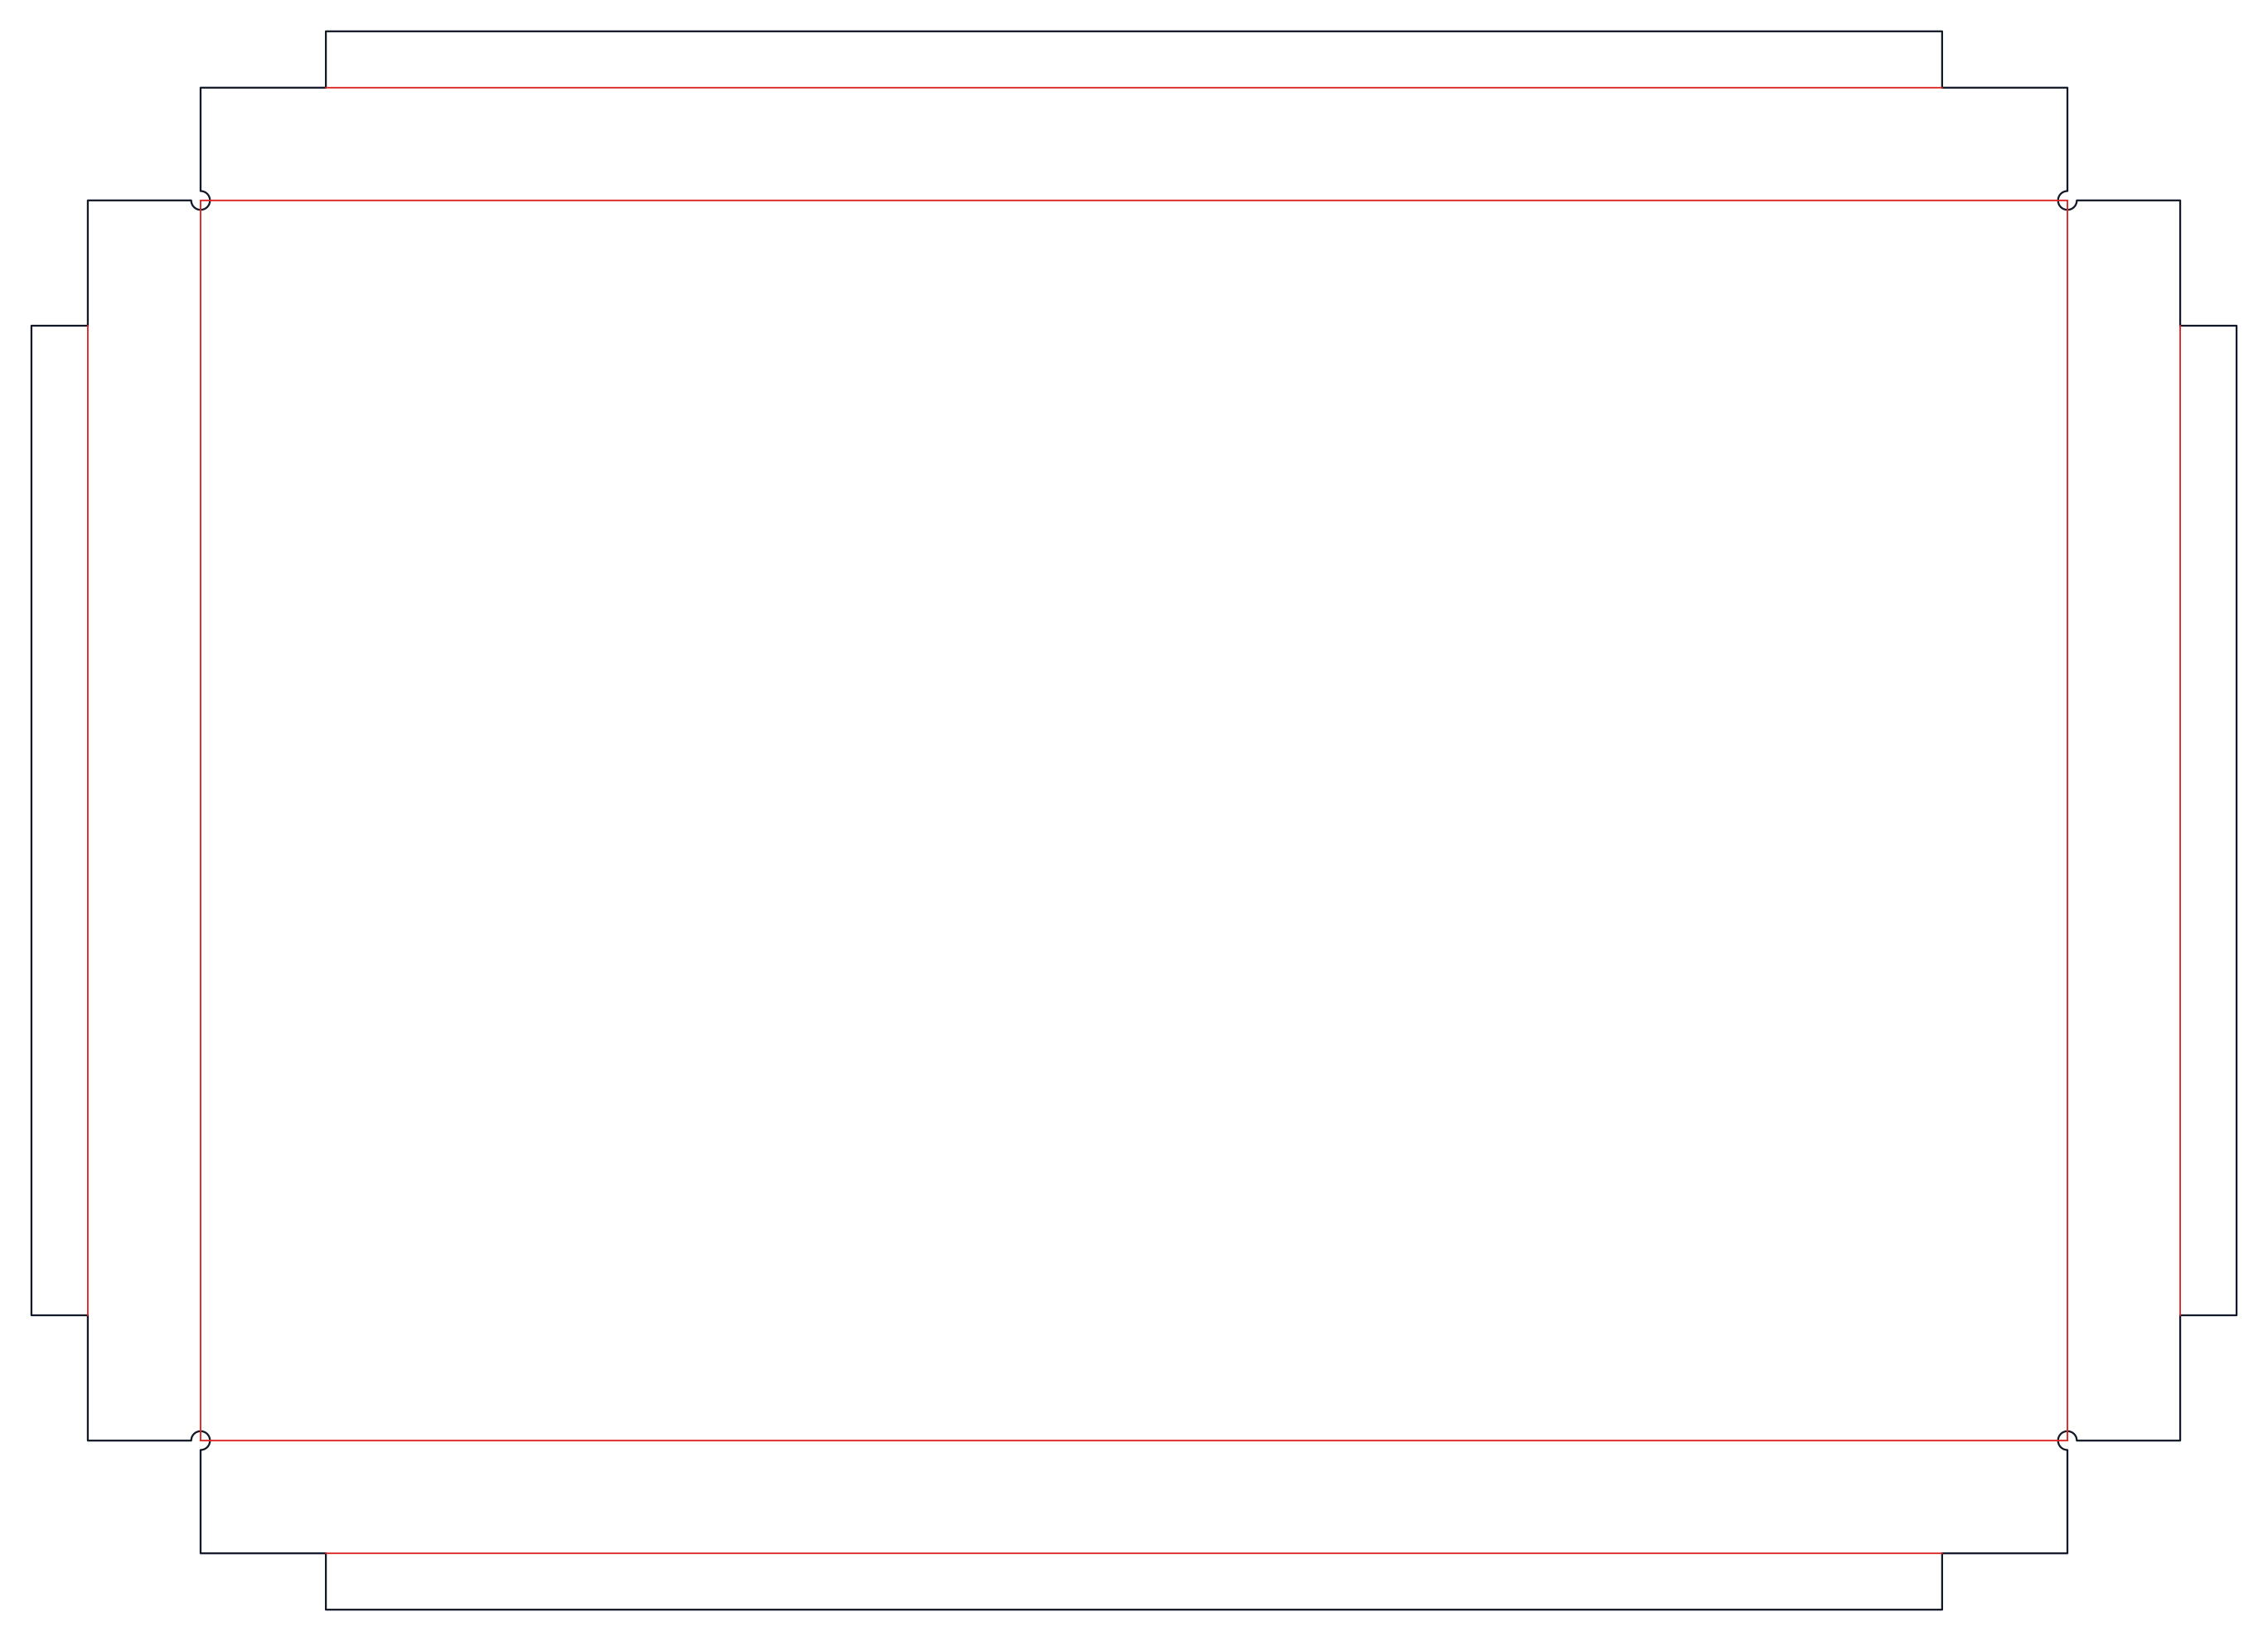
A planificação real de um painel dobrado é mais curta do que a soma das suas faces. Na dobra, o material não segue o canto vivo do desenho: roda em torno da pele residual e “consome” menos do que as duas cotas exteriores. A diferença, por dobra, é o desconto. Na cassete plana padrão — 600 × 400 mm, retornos 40 mm, abas 20 mm — cada direção atravessa quatro dobras (dois retornos, duas abas):
planificação = Σ comprimentos − Σ descontos
             = 600 + 2 · (40 + 20) − 4 · 4 = 704 mm   (largura)
= 400 + 2 · (40 + 20) − 4 · 4 = 504 mm (altura)O motor distribui cada desconto em duas metades: cada face perde r / 2 ao longo da aresta de dobra, depois toda a subárvore da face filha é transladada em −r para o lado da face mãe para que as duas arestas aparadas se encontrem numa mesma linha de junção. O eixo da ranhura fica a r / 2 do lado da face mãe, onde as duas arestas se tocam. É por isso que uma margem de furação tem de cobrir metade do desconto: o eixo da dobra avança para dentro da face.
Porque “desconto = espessura” é só um padrão
O desconto depende da máquina, do material e da profundidade da ranhura — logo, do ângulo da fresa, da pele residual e do lote de chapa. O motor não o fixa no código: lê-o do perfil de material. Quando a tabela está vazia, recorre a desconto = espessura (4 mm para ACM 4 mm) e escreve-o em cada peça: DEDUCTION_UNCALIBRATED, “executar o assistente de calibração antes de uma série”. A ficha de corte traz a menção “desconto NÃO calibrado”.
Esse valor padrão é uma ordem de grandeza, não uma medição. Numa cassete com quatro dobras por direção, um erro de 0,5 mm por dobra dá 2 mm na cota acabada: o suficiente para uma junta de fachada de 10 mm passar a 8 ou 12.
O método da peça de teste
O corpo de prova de calibração é uma peça de teste em U: uma tira de 60 mm de largura, 2 dobras no mesmo ângulo de ápice θ, três faces de comprimento nominal L = 80 mm. É cortada com o desconto suposto r0 do perfil atual, fixado no momento do download; uma marca U<ângulo> é gravada na camada REPERE para reconhecê-la depois de dobrada.
- Escolher a fresa no assistente do estúdio — as usadas pela família aberta e ainda não calibradas são sinalizadas — e baixar a peça de teste.
- Usinar a peça e dobrar as duas dobras em U.
- Medir com paquímetro apenas a face do meio, pelo lado de fora, de uma dobra à outra.
- Digitar a medida: o assistente diz a diferença claramente (“dobra 0,4 mm mais longo que o previsto”) e a registra como ponto de calibração do perfil de material, substituindo o ponto do mesmo ângulo.
face do meio após a dobra = L − r0 + r
r = r0 + (medido − L)

exemplo: L = 80 mm, r0 = 4 mm, medido = 79,3 mm → r = 4 + (79,3 − 80) = 3,3 mm

método geral, k dobras, soma das k + 1 faces:
r = r0 + (medido − (k + 1) · L) / k
Cada dobra devolve o seu desconto em partes iguais às duas faces que une: a ranhura em V é simétrica, e o motor apara r0/2 de cada lado no corte. A face do meio de um U toca duas dobras, logo leva um desconto inteiro: uma só medida basta, sem soma nem divisão. Uma medida, uma incógnita, exato em um passo — por isso continua havendo uma peça de teste por ângulo de fresa.
Como a tabela é lida
Cada ponto de calibração traz um ângulo de ponta, um desconto e uma data. Entre dois pontos, o motor interpola linearmente. Acima do maior ângulo calibrado, limita ao último ponto. Abaixo do menor, desce até (0°, 0 mm): uma dobra de ângulo nulo não consome nada, e limitar ao menor ponto daria a uma dobra de 10° o desconto de uma dobra de 45°.
| Ângulo de ponta | Tabela vazia | Tabela: 90° → 3,3 mm | Tabela: 45° → 1,8 mm, 90° → 3,3 mm |
|---|---|---|---|
| 20° | 4 mm (padrão) | 0,73 mm (para 0°) | 0,80 mm (para 0°) |
| 45° | 4 mm (padrão) | 1,65 mm (para 0°) | 1,80 mm (ponto) |
| 90° | 4 mm (padrão) | 3,30 mm (ponto) | 3,30 mm (ponto) |
| 120° | 4 mm (padrão) | 3,30 mm (limitado) | 3,30 mm (limitado) |
Os dois casos em que o desconto não é aplicado
- Padrão cíclico (chapa contínua, origami, dobras de fecho): nenhuma subárvore pode ser deslocada sem quebrar o ciclo. O padrão é usinado nas cotas de projeto e
DEDUCTION_SKIPPED_CYCLICanuncia quanto a peça acabada encolherá por dobra. - Dobras de ápice de uma cassete em relevo: o leque de facetas em torno de um vértice deslocar-se-ia cada uma na sua direção. Estas dobras têm poucos graus, o seu desconto fica abaixo do milímetro:
DEDUCTION_SKIPPED_APEX. Retornos e abas mantêm o desconto completo.
O que o desconto muda noutros pontos
O raio do alívio de canto vale máx(raio da ferramenta, r / 2 + folga): máx(3; 2 + 0,5) = 3 mm com a ferramenta de contorno Ø 6 mm, o desconto padrão e a folga de 0,5 mm. Um retorno tem de exceder largura da ranhura + r / 2 = 7,2 + 2 = 9,2 mm em 4 mm, senão GROOVE_TOO_DEEP. Uma margem de furação tem de cobrir r / 2 + meia ranhura + 1 mm, senão DRILL_IN_GROOVE. Ver retornos, abas e alívios de canto e ranhura em V.
Leia a seguir: a calibração com corpo de prova, passo a passo.
Perguntas frequentes
- Qual desconto de dobra para Alucobond de 4 mm?
- O que você medir. O gerador parte de desconto = espessura (4 mm) por falta de calibração e substitui esse valor pelo ponto medido no corpo de prova para cada ângulo de fresa. Entre dois ângulos calibrados interpola linearmente; abaixo do menor ângulo desce até (0°, 0 mm).
- Porquê um corpo de prova por ângulo?
- Uma medição, uma incógnita: exato num passo. Três ângulos no mesmo corpo de prova dariam uma medição para três incógnitas, insolúvel.
- O desconto aparece na vista 3D?
- Não. A vista 3D mostra a geometria de intenção, nas cotas acabadas. O desconto só existe no padrão de fabricação: o DXF, a planificação e a ficha de corte.
- O que acontece se o desconto faz desaparecer uma face?
- O motor emite FEATURE_DROPPED nomeando a dobra e a face, inclusive quando a faixa de desconto abre um recorte interior sobre a borda. Nada é removido em silêncio.